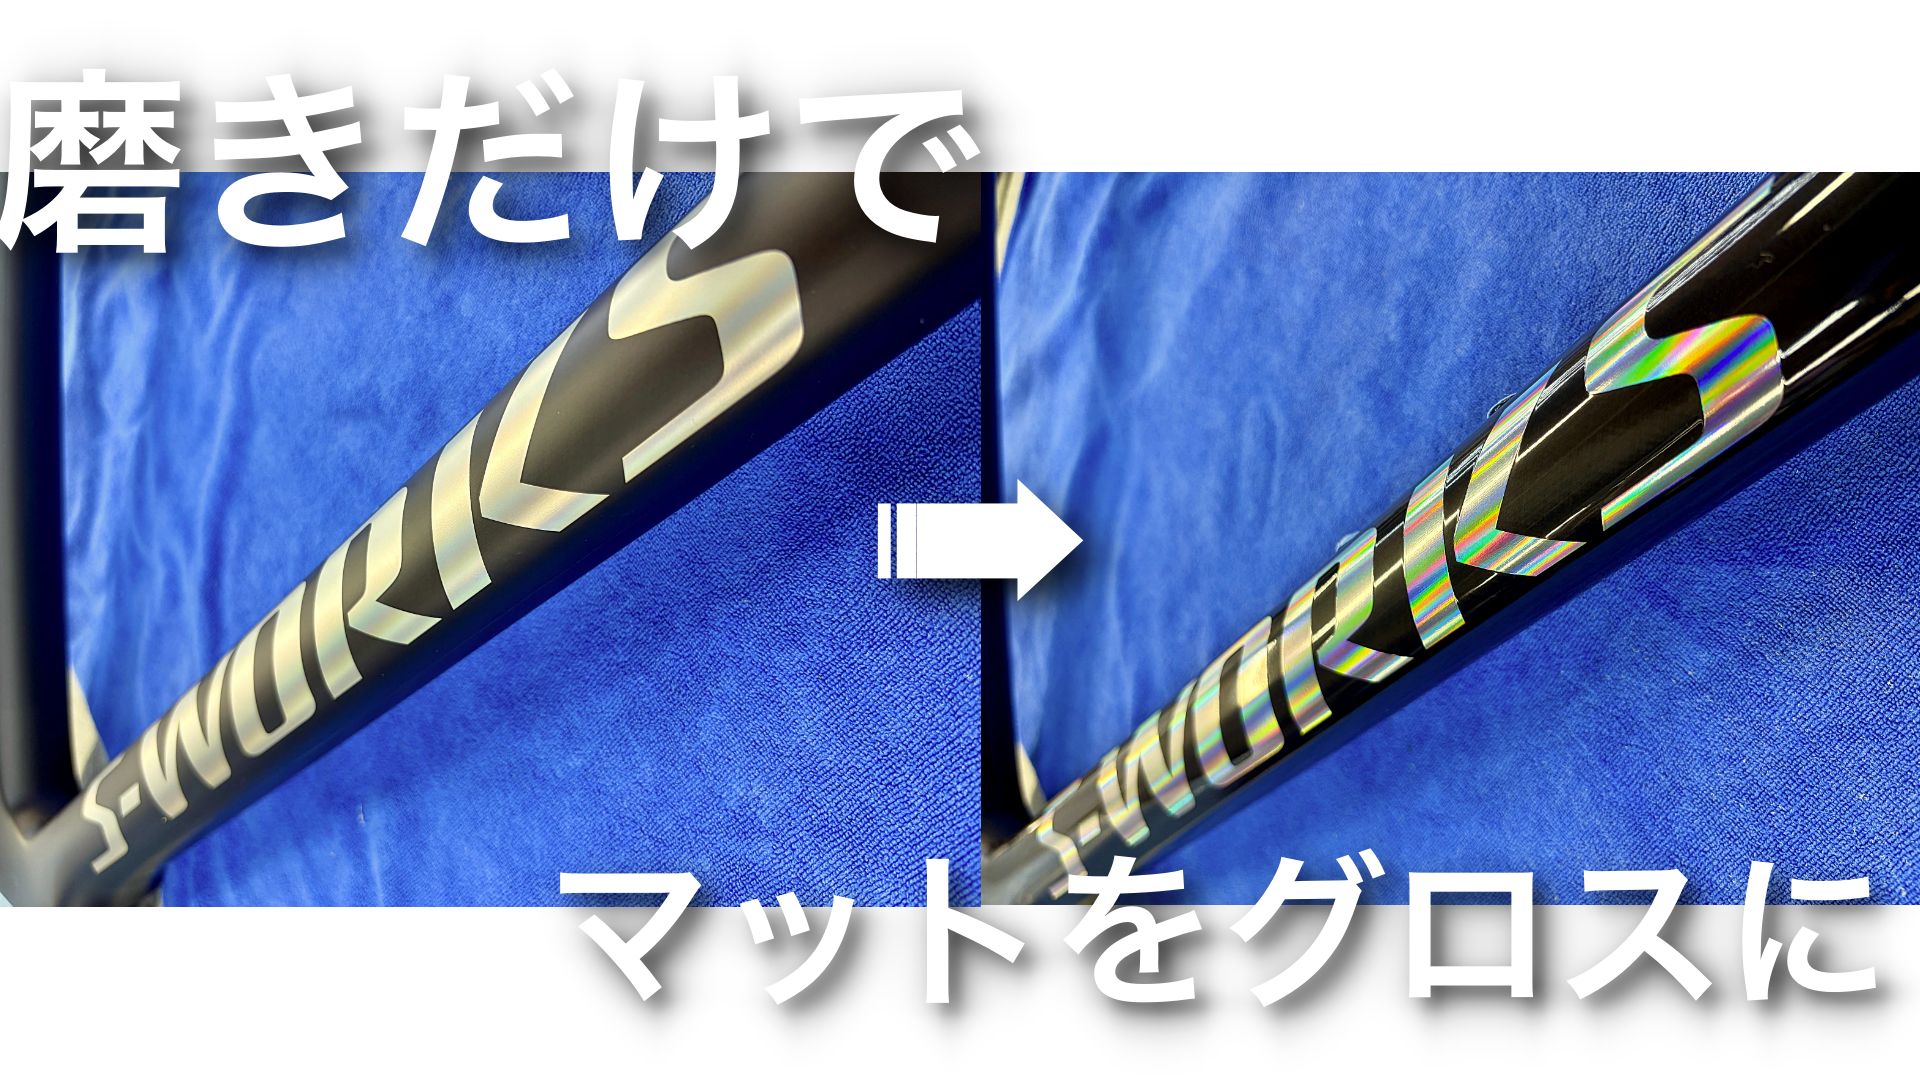
マット塗装を研磨し、グロスへと導く。
磨き職人の技が、一般的な「マット塗装の上に艶のある塗料や被膜を重ねる」という方法ではなく、無垢な表面そのものを磨くことでインパクトのあるグロス仕上げに変化させた。
まずは難しいことを抜きに、マットカラーのフレームがグロスへと変化した結果をご覧いただきたい。
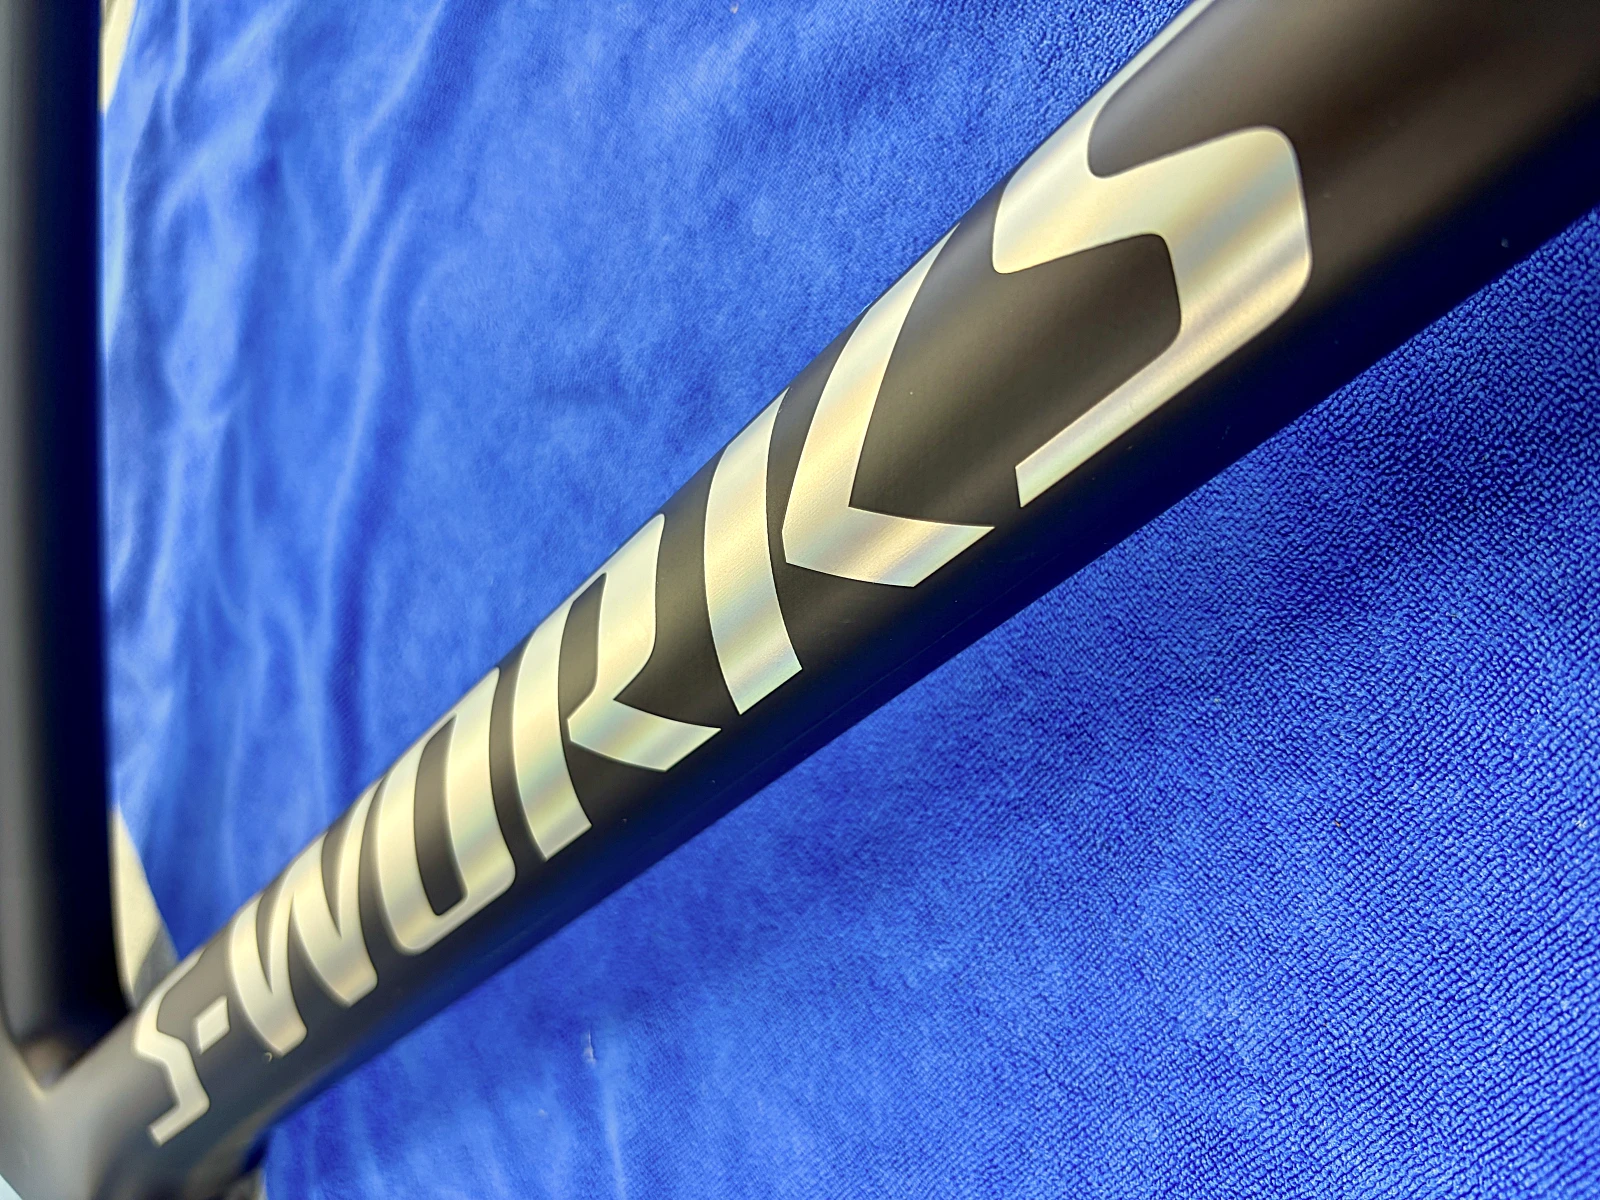
磨き前。
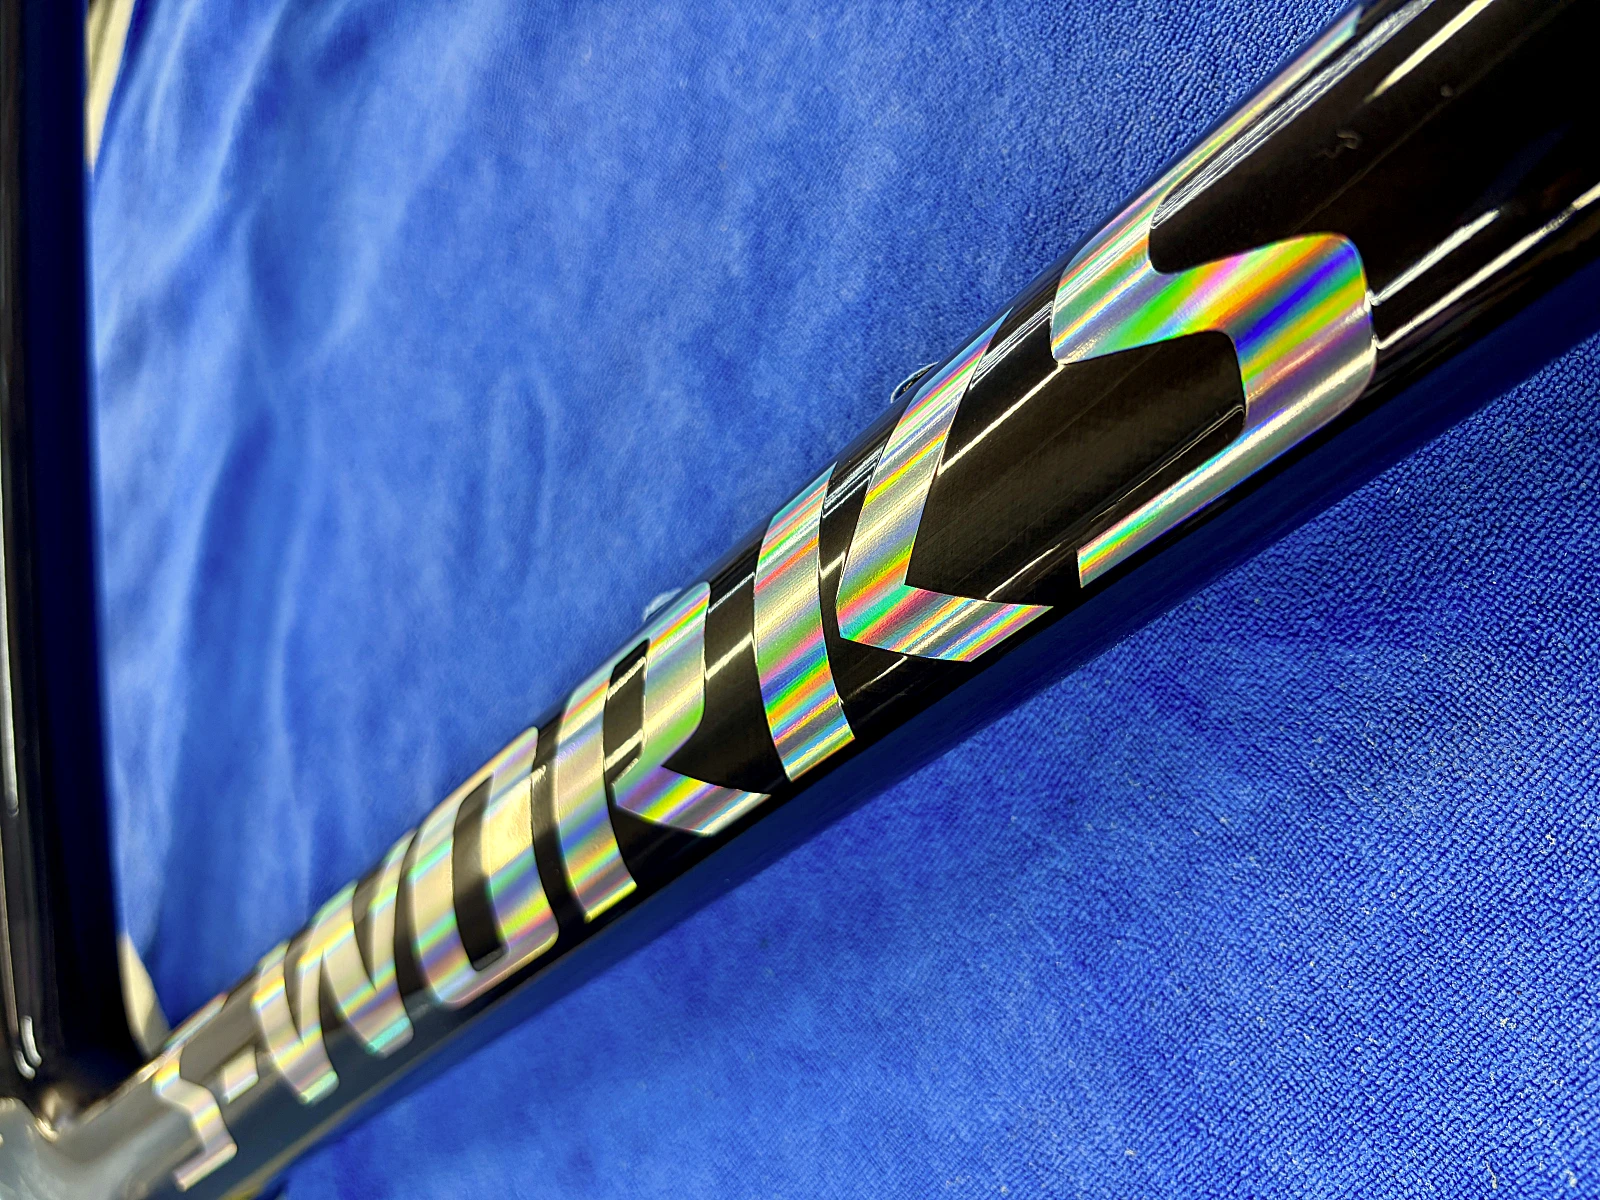
磨き後。塗料やペイントを一切せず”磨き”だけでグロスに。
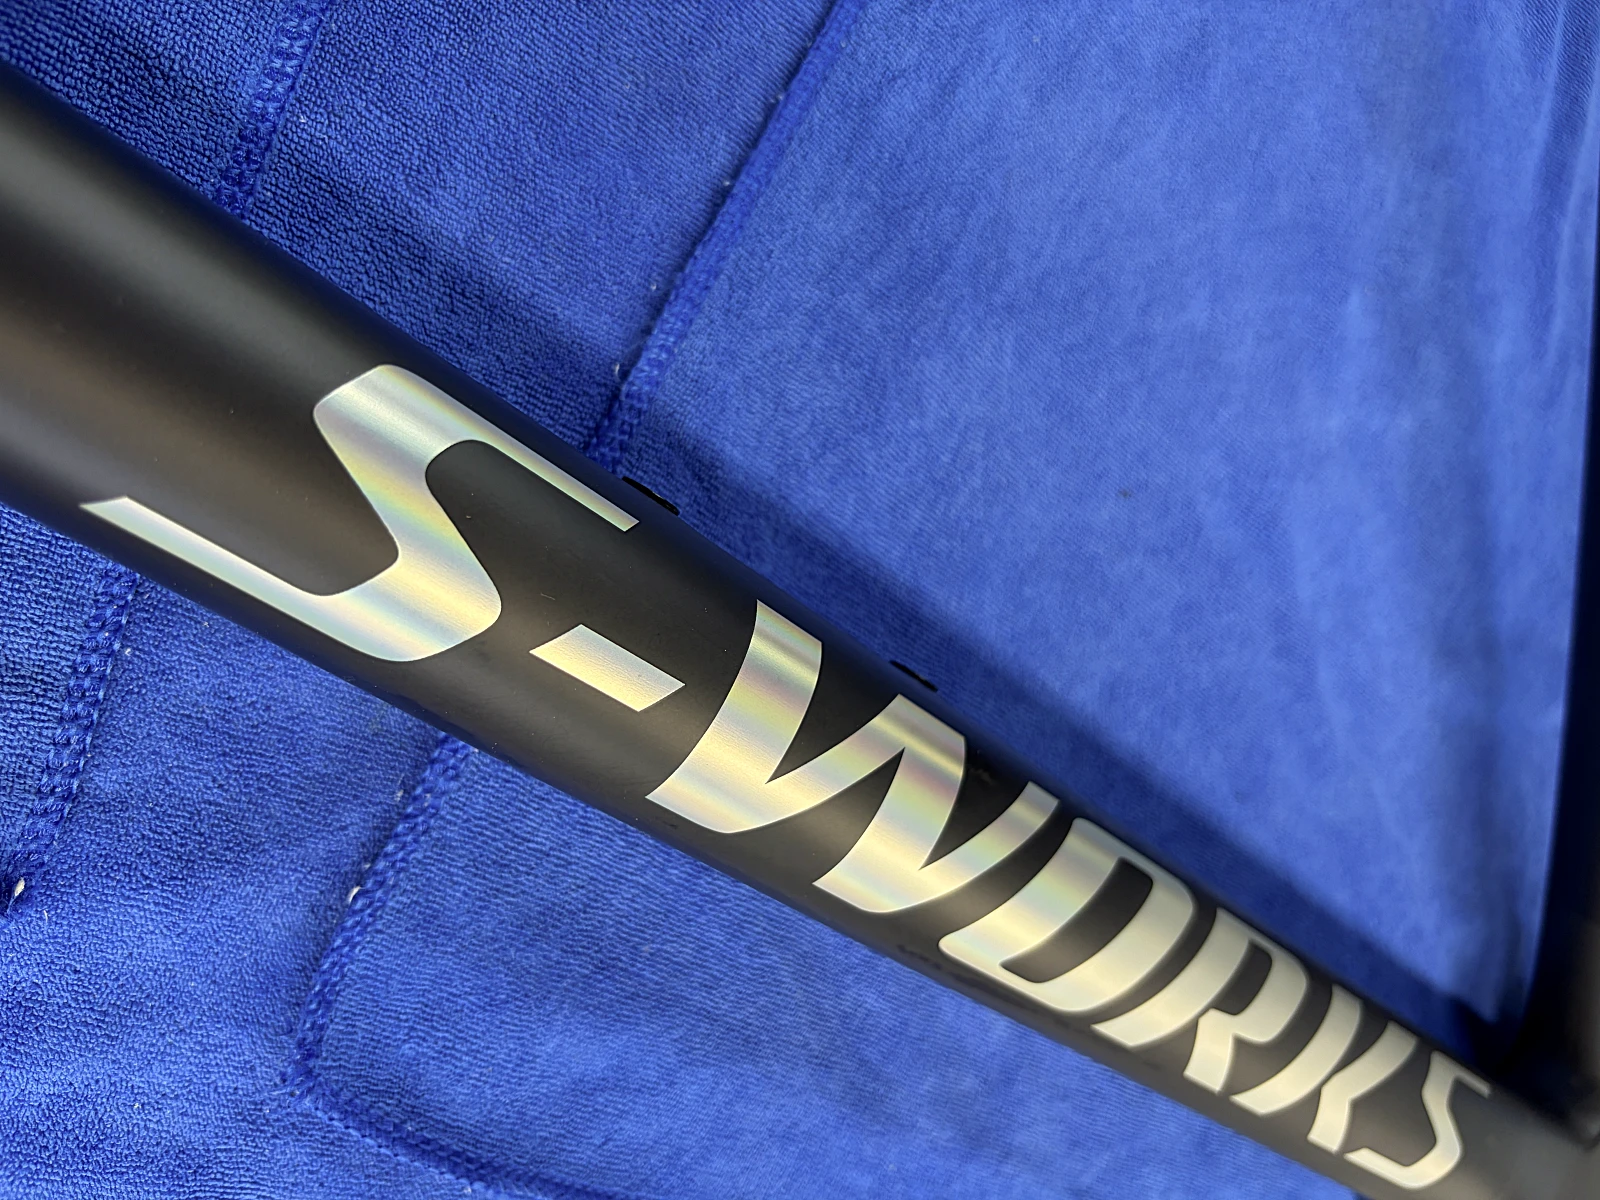
磨き前。
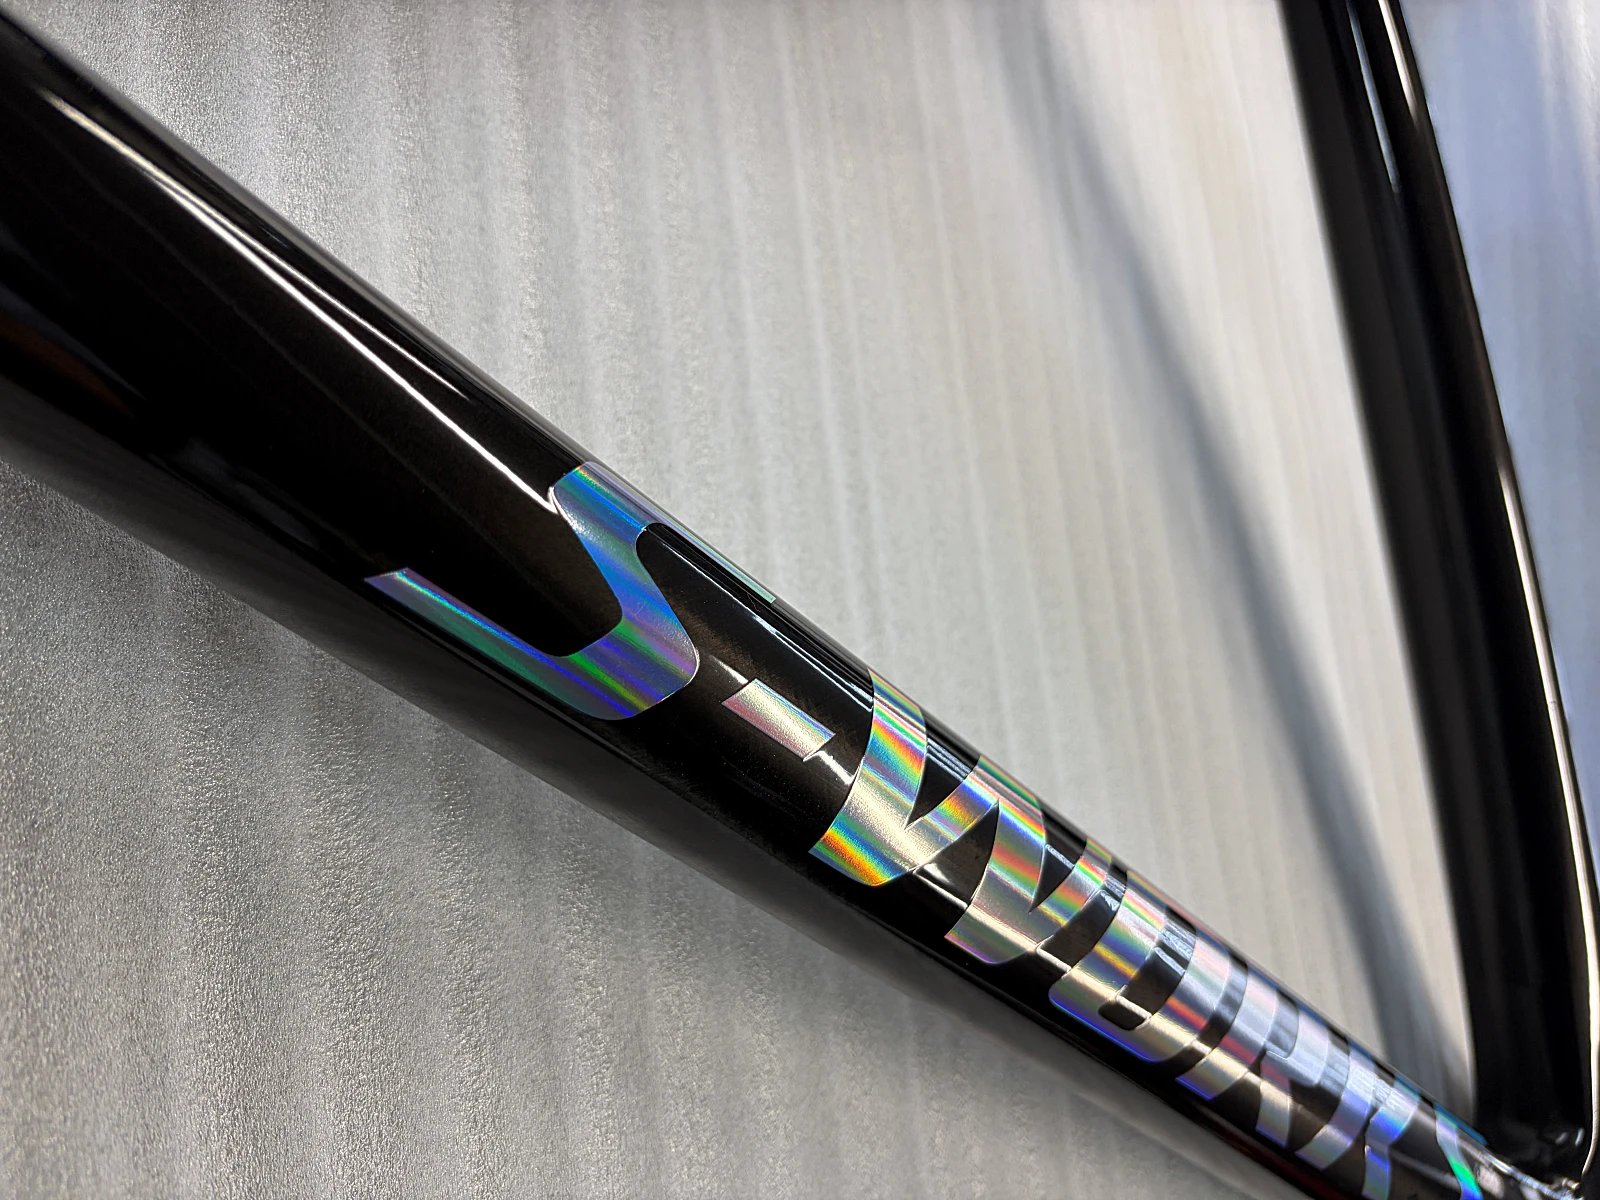
クリア塗装やペイントを一切行わず”磨きだけ”でこここまで仕上がる・・・。
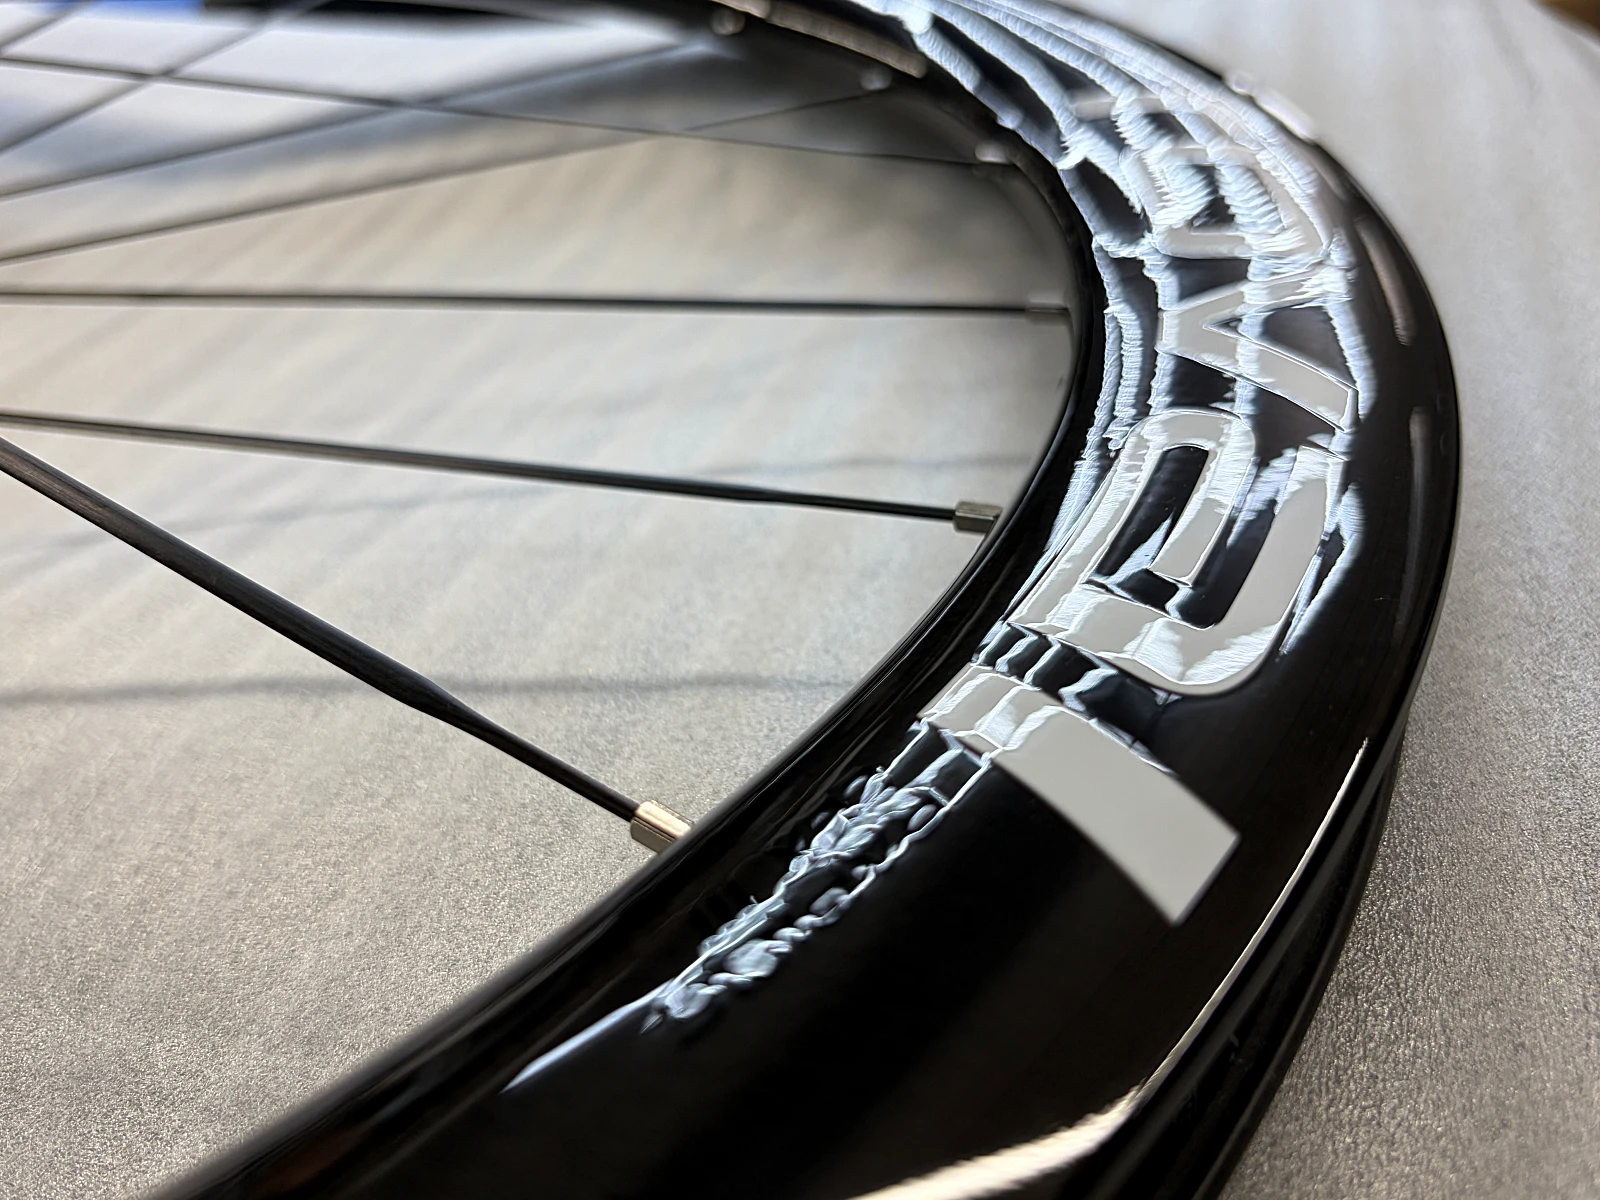
ホイールも。ヌルテカボディ。
塗料や被膜を使わず、いったいどうやってマットを艶のあるグロスに変えたのだろうか。磨き職人が生み出す、その一部始終を余すことなく見ていこう。
マットがグロスに?拡散反射から鏡面反射へ
マット塗装は、表面に微細な凹凸を持たせ、入射した光をさまざまな方向へ散乱させることで艶を抑えて”見せて”いる。光学の用語で言えば、マット面とは「拡散反射が支配的な表面」である。
拡散反射では入射光があらゆる方向に分散されるため、どの角度から見ても輝度の差が小さく、穏やかで均一な見え方になる。逆に言えば、光のエネルギーが方向性を失うことで、深みのある色彩や映り込みといった情報は犠牲になっている。
この微細な凹凸をペーパー処理と段階的な研磨によって均一化していく。表面が平滑になるほど光の拡散反射が減り、一定方向へ反射する鏡面反射の割合が増加する。
鏡面反射とは、入射角と反射角が等しい反射の法則に従う反射であり、鏡や光沢のある金属面で多く発生する現象だ。鏡面反射が支配的になった表面は、周囲の景色や光源の輪郭をそのまま映し出す。
身近な例で考えると、髪の毛の「天使の輪」も同じ原理だ。髪の毛の方向が揃えば同じ方向に光を反射し、輝く帯が見える。ボサボサに乱れた髪では光が四方に散るため、天使の輪は現れない。
マット塗装とグロス塗装の関係は、まさにこの現象の塗装版と言ってよい。
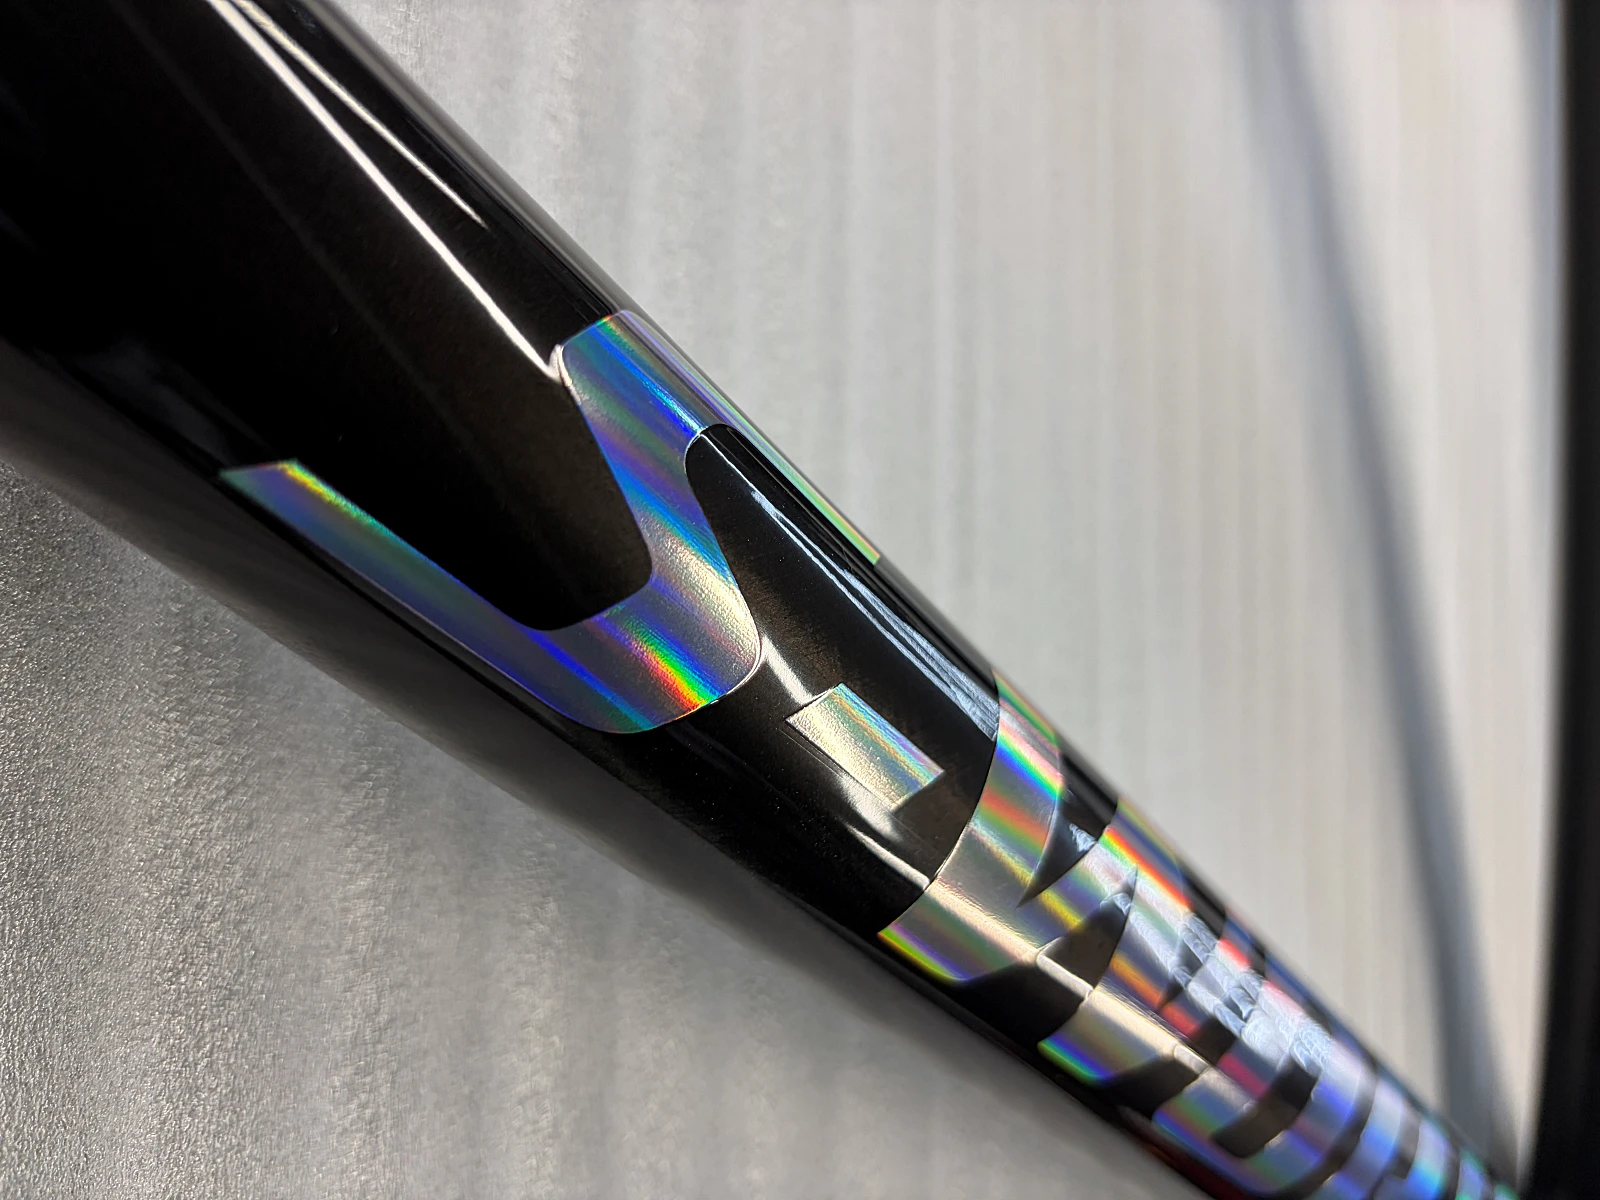
磨くことで同じブラックでも白っぽい曇り感が減少し、色の深さとコントラストが増加していく。照明や周囲の景色も、ぼんやりとではなく輪郭を伴って映り込むように変化していく。
この変化は、塗料を足したのでも、黒色そのものを変えたのでもない。
塗装表面の粗さと光の反射特性を変えることによって、視覚的にまったく異なる黒へ変化させた。物質の色は変わっていない。光との対話の仕方が変わったのだ。
ここには、ひとつの哲学的な問いが潜んでいる。「モノの本質とは何か」という問いだ。同じ塗料、同じ顔料、同じフレーム。変わったのは表面の微細な構造だけ。
それだけで、人間の目に映る姿はまるで別物になる。私たちが「見ている」と思っているものは、実は物質そのものではなく、物質と光の関係性を見ているに過ぎない。表面の磨きでここまで変わるのだ。
ペーパー処理
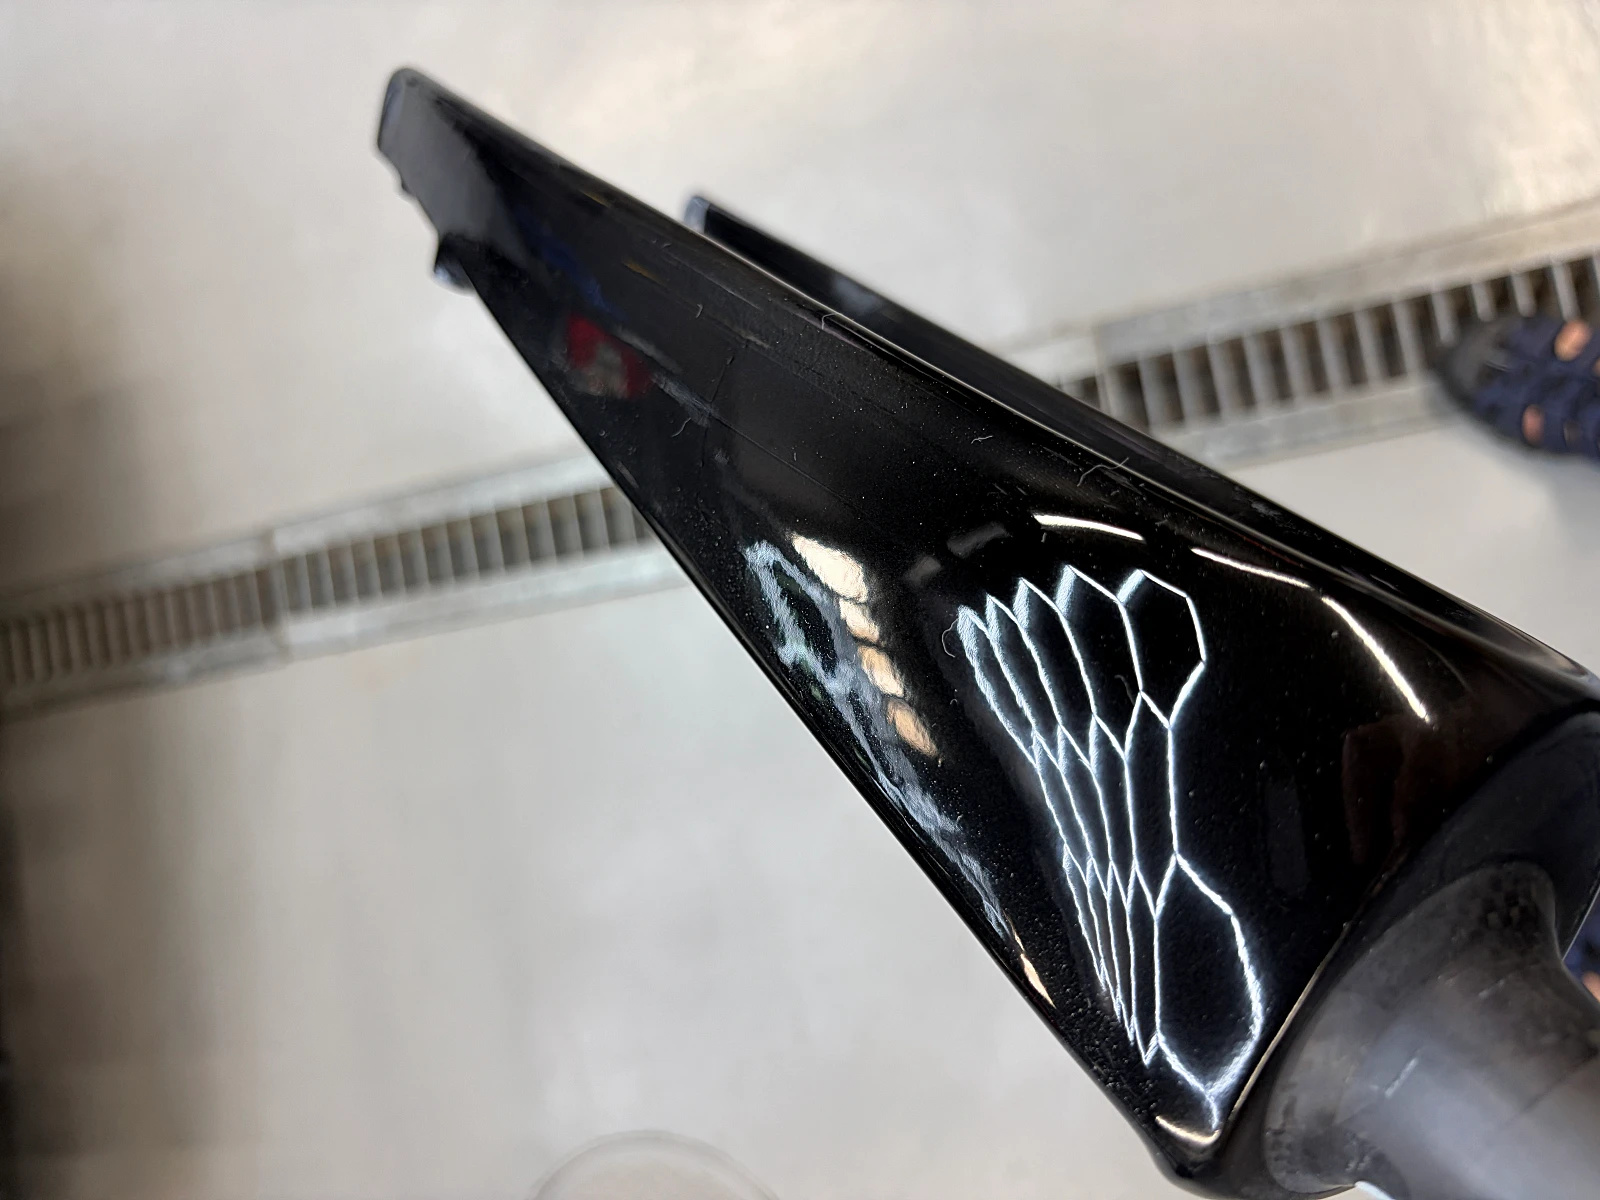
塗装表面の微細な凹凸を均一化するため、バフレックス ブラック3000番を使用し、ドライでペーパー処理を行っている。バフレックスは、コバックス社が展開する精密研磨フィルムであり、3000番は仕上げ研磨領域に位置する超微粒子の研磨材だ。
ドライ(水を使わない空研ぎ)で施工することで、水の潤滑作用に頼らず、研磨面への砥粒の食い込みと表面の変化をダイレクトに手の感覚でとらえることができる。
ペーパー工程の目的は、単に塗膜を削ることだけではない。マット塗装表面のランダムな凹凸を均一な研磨目へ置き換え、その後のポリッシングで制御しやすい表面状態をつくりだしていく。
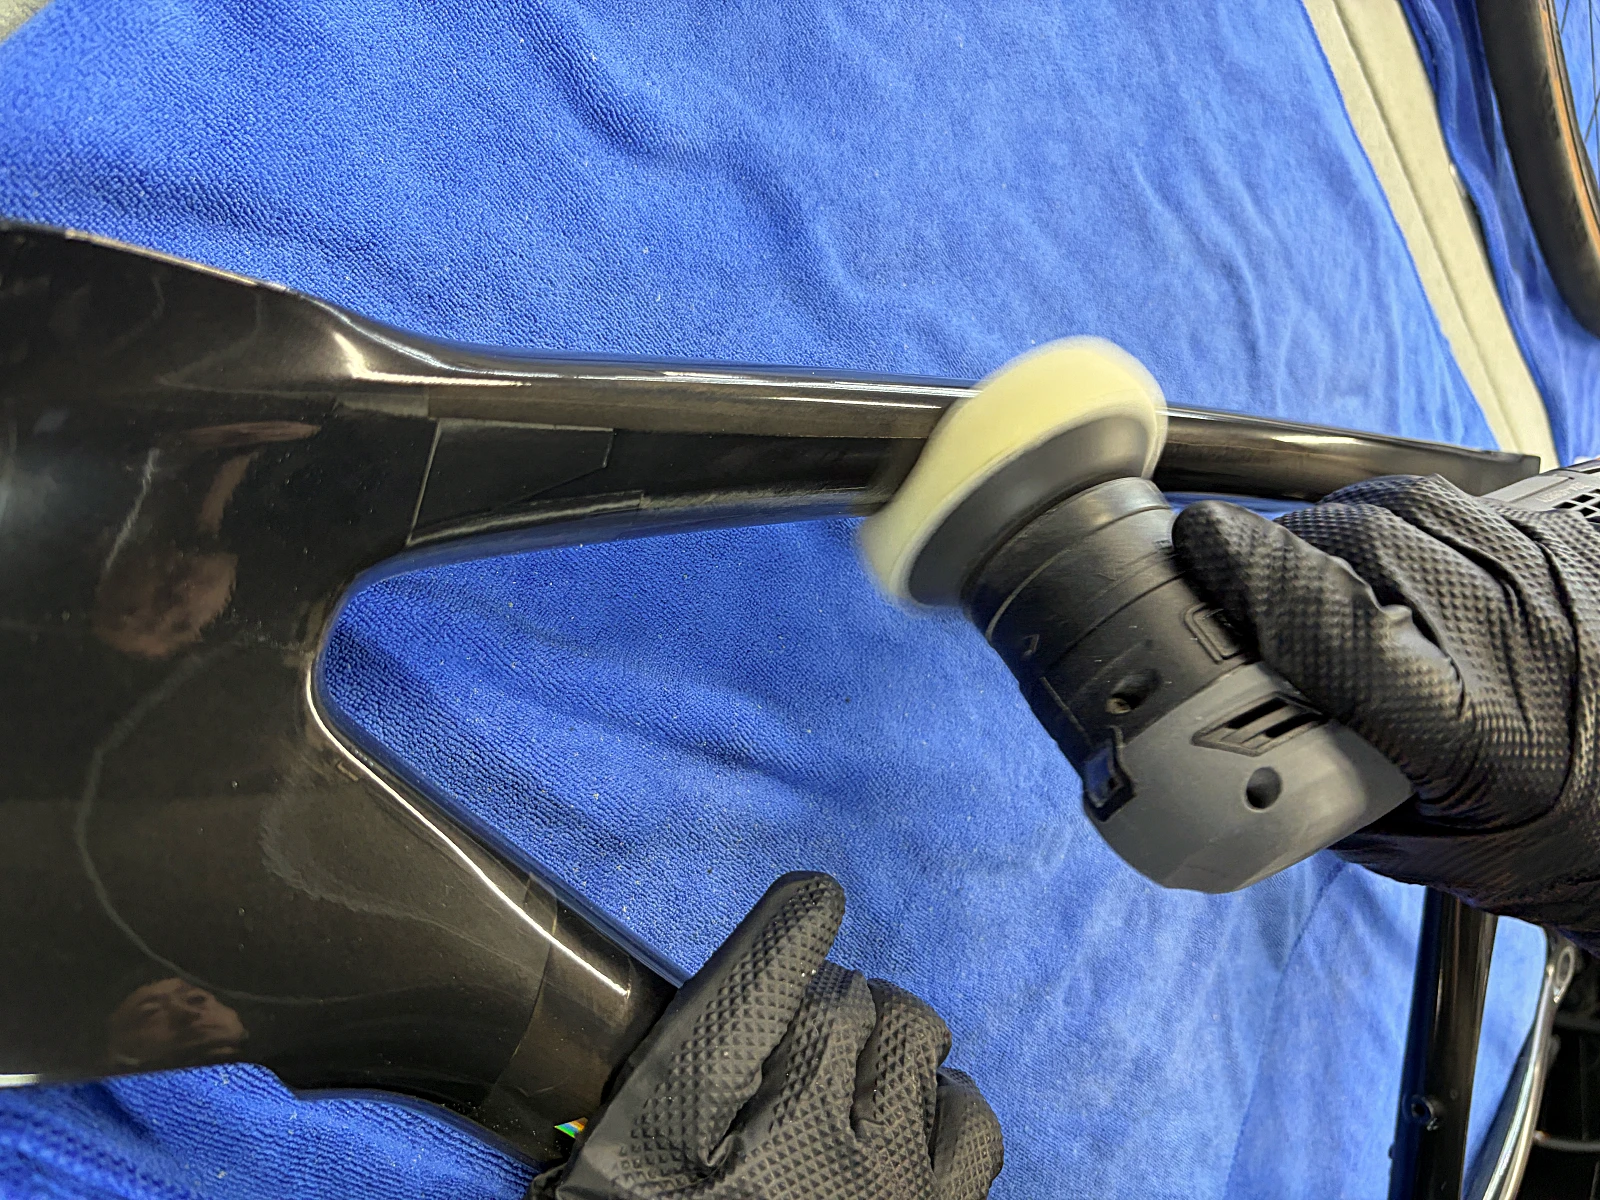
混沌とした地形を整地して、次の工程が踏み込める秩序を与える作業とも言える。フレームは部位によって曲率、幅、塗膜の状態が異なるため、同じ圧力やストロークで一律に施工することはない。
TARMAC SL9のカーボンフレームは、空力性能を追求したチューブ形状を持ち、ヘッドチューブからダウンチューブ、シートチューブ、チェーンステーに至るまで断面形状が大きく変化する。
特にエッジや曲率の大きい部分は局所的に研磨力が集中しやすいため、接触面積と研磨回数を慎重に調整して施工が行われる。
磨き職人の腕と経験が生きる部分だ。番手という数字はあくまで砥粒の粗さを示す指標に過ぎず、「どのように当て、どのように引くか」は数値化できない。まさに、数値と身体知の境界に立つ工程だ。
回転と素材の対話
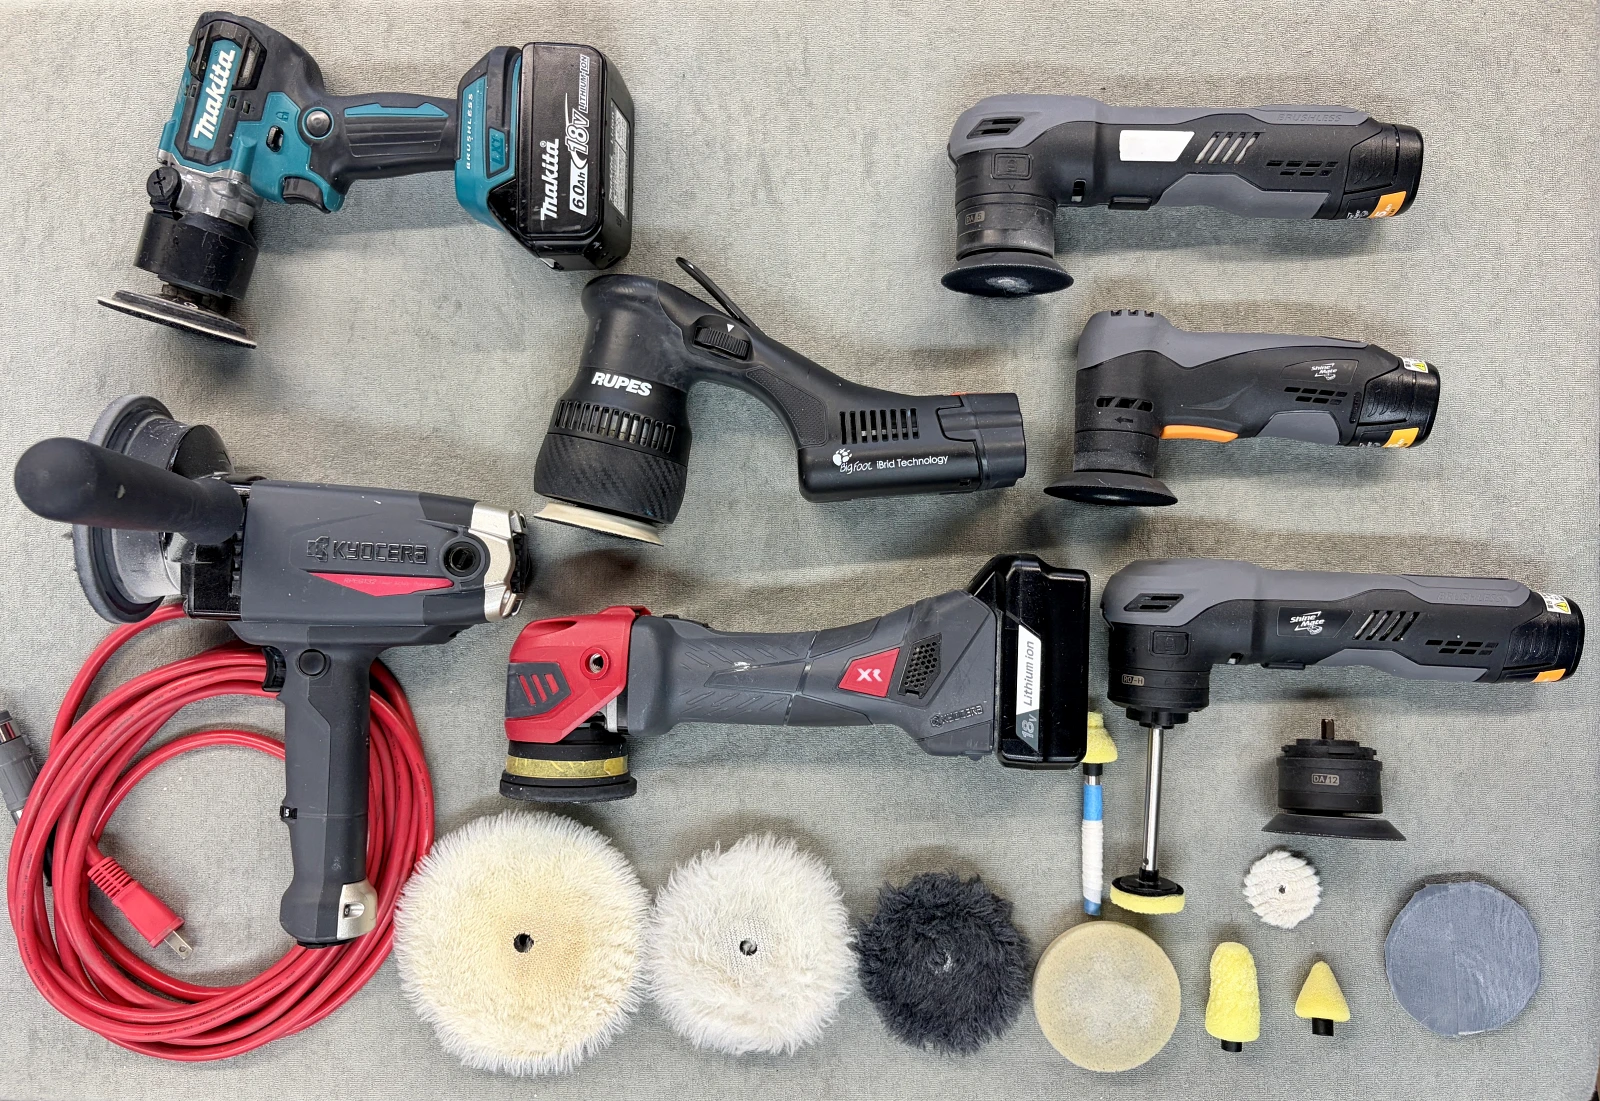
初期研磨では、部位の形状や面積に応じてシングルアクションとギアアクションを使い分けて処理が行われる。
シングルアクション
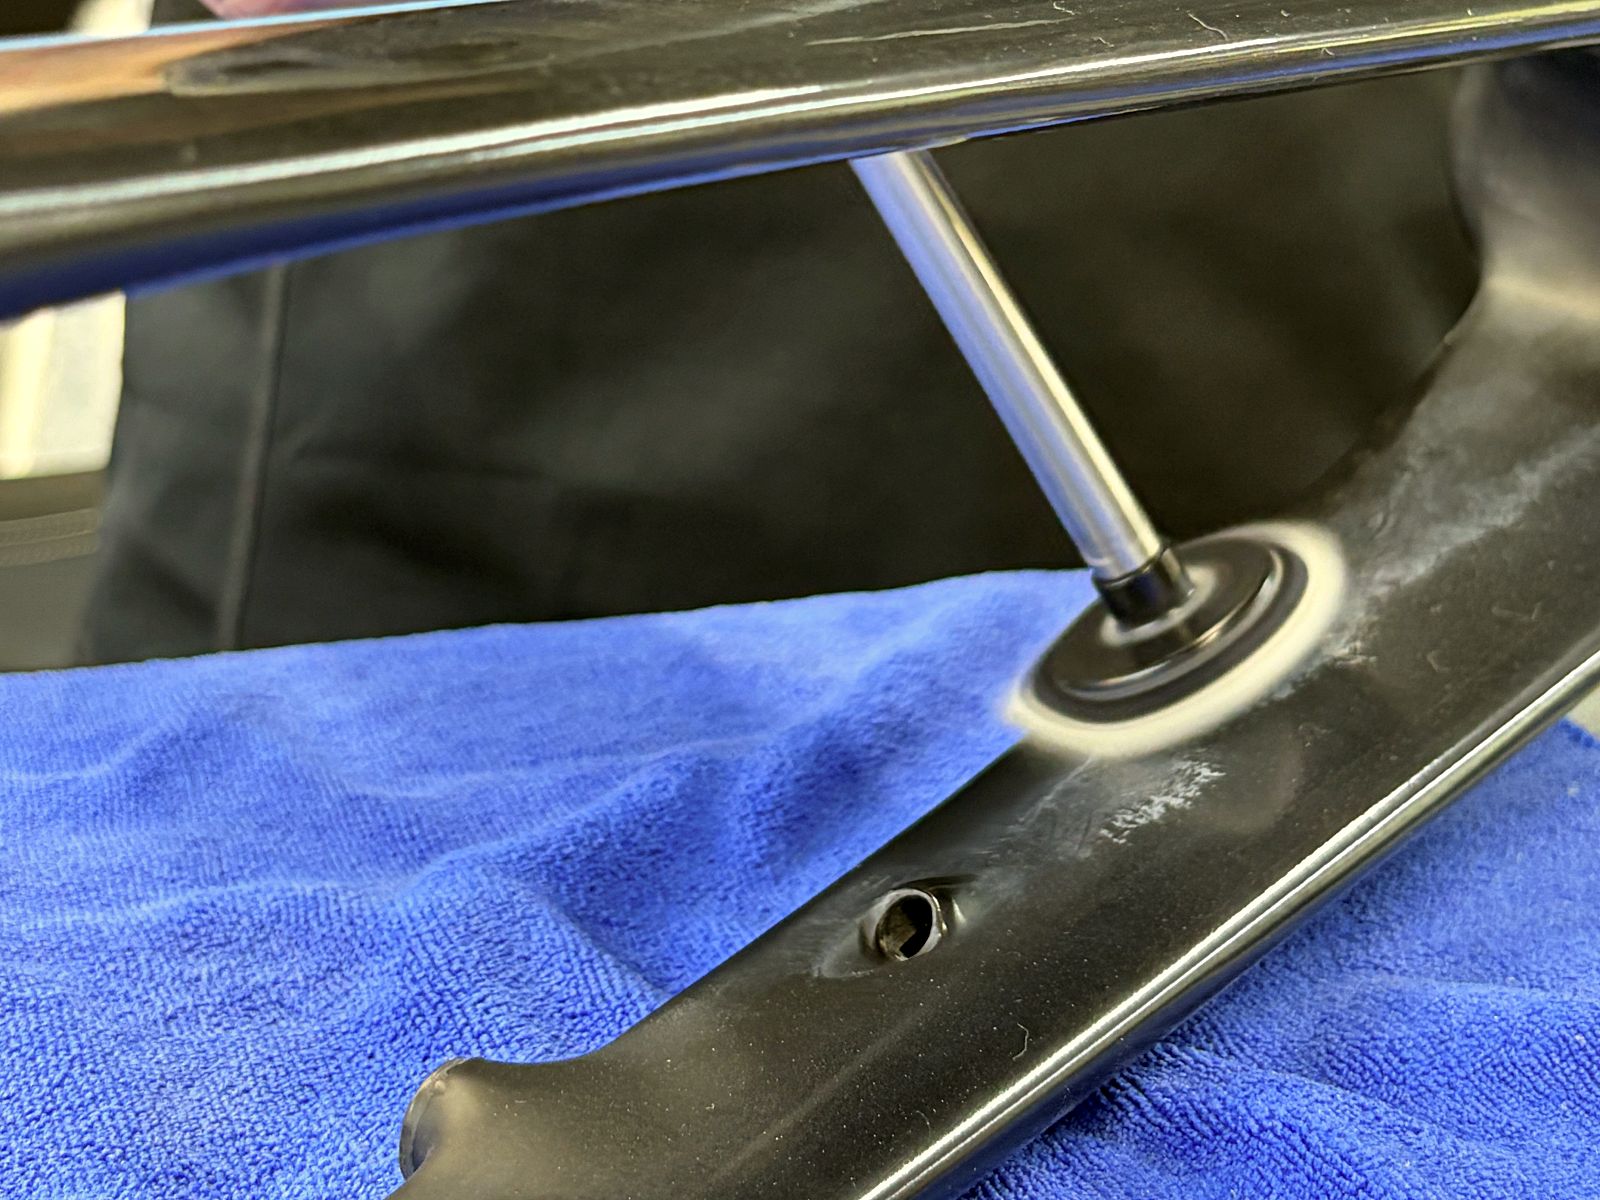
- 30mmウールバフ
- 粗目ウレタンコーンバフ
- 回転数:700~1,800rpm
- コンパウンド:「究」コンパウンド
シングルアクションポリッシャーは、パッドが一定の軸を中心に回転する最もシンプルな方式だ。研磨力を集中させやすく、狭い部分や複雑な形状にも対応しやすい反面、摩擦熱や研磨力が局所的に集中しやすい特性を持つ。
回転運動が一方向であるため、研磨目も一方向に揃いやすく、その後のギアアクションやダブルアクションによる軌道の異なる研磨で消していく前提の工程でもある。
そのため、低回転域から状態を確認し、形状、塗膜の状態、バフの接触面積に合わせて回転数と接触時間を調整していく。700rpmという低回転から始めるのは、未知の塗膜状態に対して最初から全力で踏み込まない慎重さの表れとも言えるだろう。
30mmウールバフは比較的狭い範囲の初期研磨に、粗目ウレタンコーンバフは通常の平面用バフが入りにくい部分や複雑な形状に使用している。ロードバイクのフレームは、ボトムブラケット周辺やシートクランプ付近など、バフが物理的に到達しにくい箇所が多い。
ギアアクション
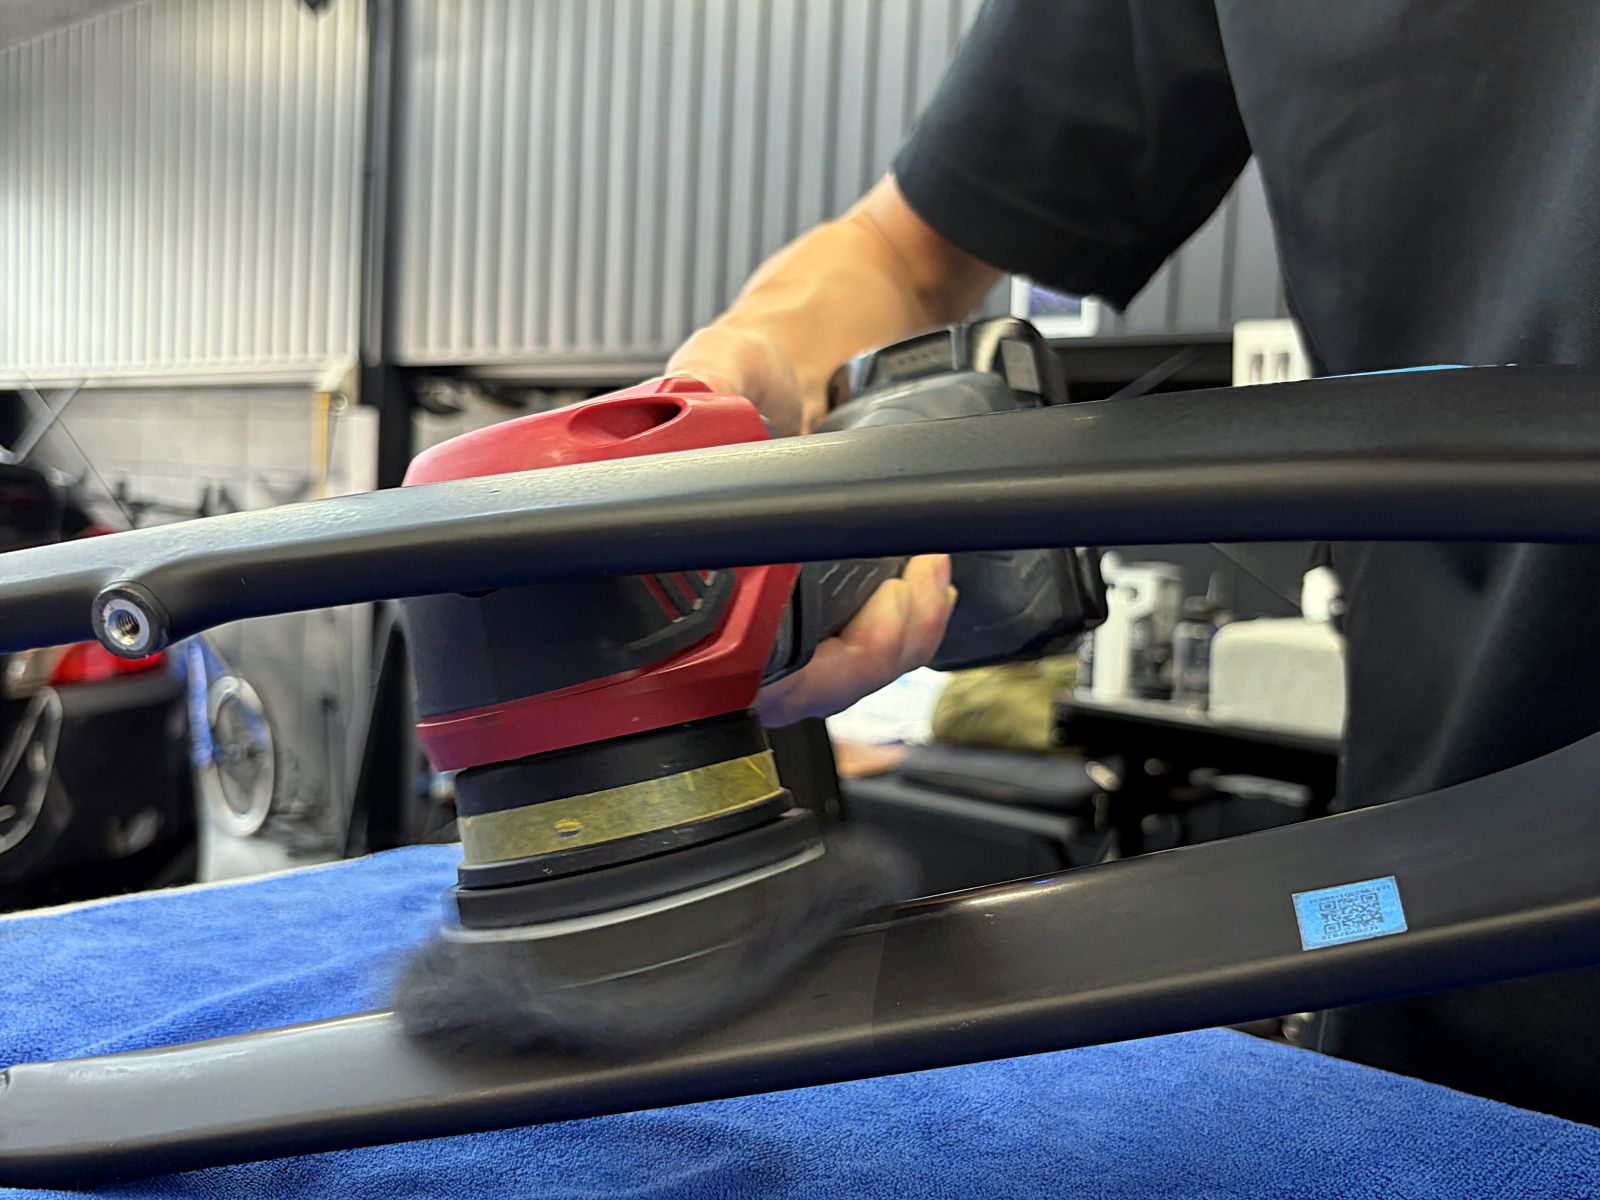
- 125mmウールバフ
- 100mmブラックウールバフ
- 最大作動数:5,000回/分
- コンパウンド:「究」コンパウンド
ギアアクションは、強制回転によって比較的安定した研磨力を確保しながら、シングルアクションとは異なる軌道で研磨する方法だ。内部のギア機構によってパッドが複合的な軌道を描くため、シングルアクションで生じた一方向の研磨目を多方向から均していく効果がある。
広い面では125mmウールバフ、面積が限られる部分や形状への追従性が必要な部分では100mmブラックウールバフを使い分けていく。この選択は単なるサイズの問題ではない。
バフ径が大きいほど接触面積が広がり、単位面積あたりの圧力は分散される。小径バフは追従性に優れるが圧力が集中しやすい。研磨とは常に、力の集中と分散のバランスの中にある。
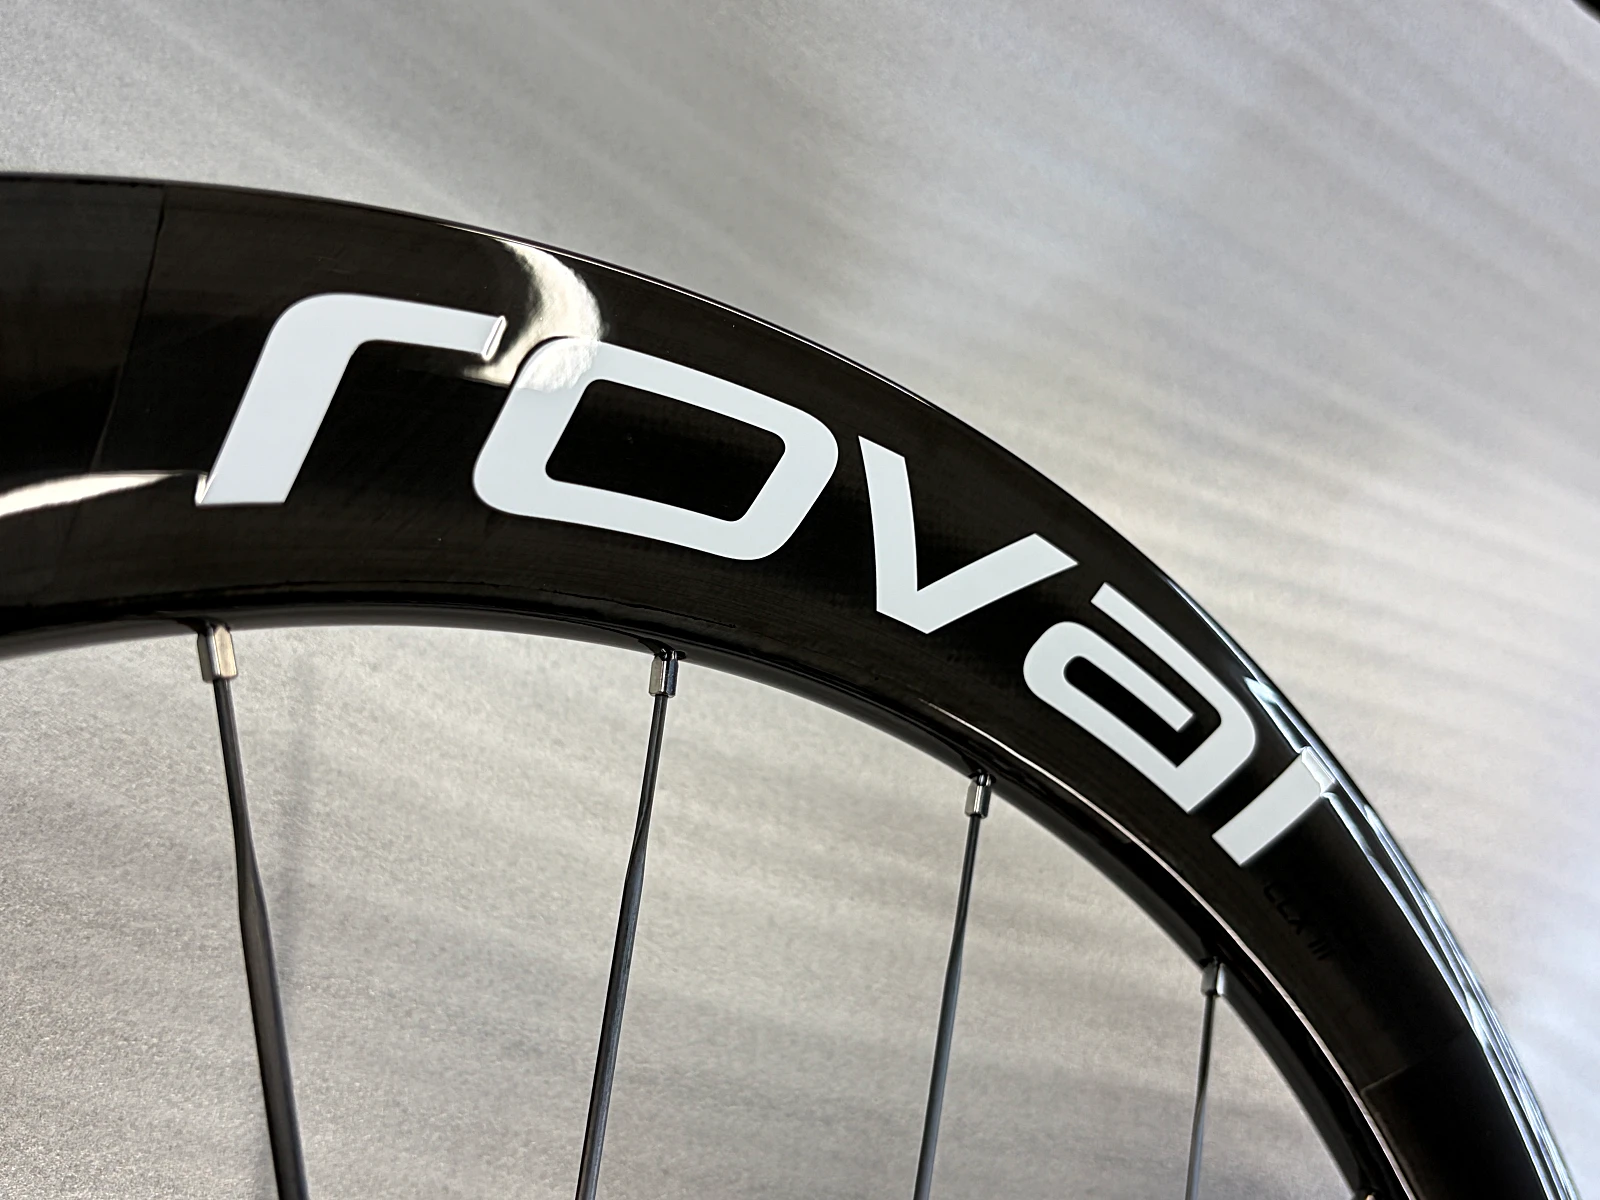
なお、最大5,000回/分は使用機器の最大作動数であるため、すべての箇所を常時最大設定で研磨していくわけではない。実際には、表面状態、形状、発熱、研磨目の消え方を確認しながら調整していく。
回転と素材の対話。この工程を見ていると、磨き職人は回転の振動と手のひらに伝わる微細なフィードバックを通じて、塗装面と無言の会話を続けているように見える。機械の出力は数値で表せるが、どこで止めるかは職人の感性が決めている。
仕上げ研磨
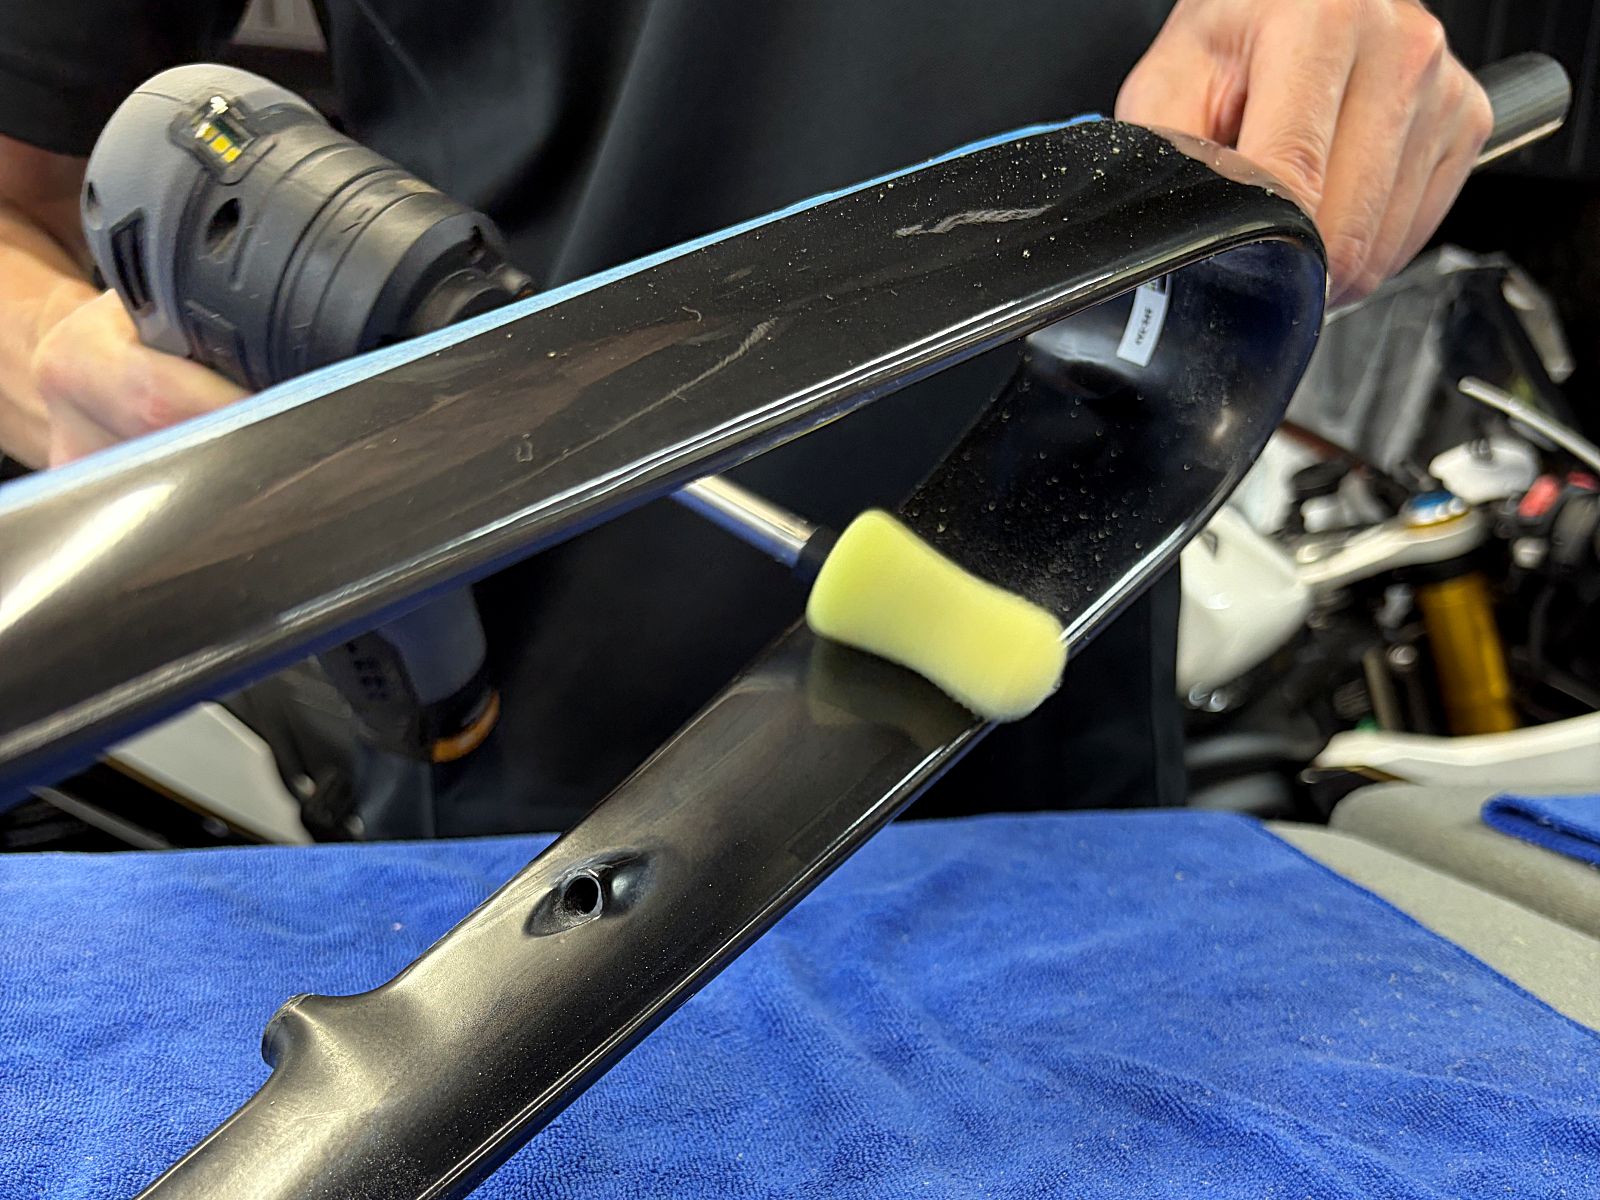
仕上げ工程では、ダブルアクションポリッシャーを使用する。
- シルキーウレタンバフ
- 作動数:6,000回/分
- コンパウンド:クリア槍4C
ダブルアクションは、回転運動と偏心運動を組み合わせた軌道で作動する。この複合軌道により、パッドが同じ場所を同じ角度で繰り返し通過しにくくなるため、研磨目が一方向に揃わず、非常に均一な仕上がりが得られる。
初期研磨で生じた微細な研磨目や曇りを整え、均一な光沢へ仕上げる目的で使用する。
シルキーウレタンバフとクリア槍4Cを組み合わせ、強い研磨力を加えるのではなく、光の映り込みと表面の透明感を整える方向で仕上げていく。
ここまでの工程を「彫刻」に例えるなら、シングルアクションとギアアクションが粗彫りと中彫りであり、ダブルアクションは仕上げの磨き上げに相当する。各工程で使うコンパウンドの粒子径も、段階を追って微細になっていく。
この工程を経た表面は、光を一方向に整然と反射する鏡面へと近づいていく。光沢とは、表面における光の秩序だ。その秩序をつくりだすために、3種のポリッシャー、複数のバフ、複数のコンパウンドを使い分け、12時間という時間をかける。
制御なき研磨は破壊
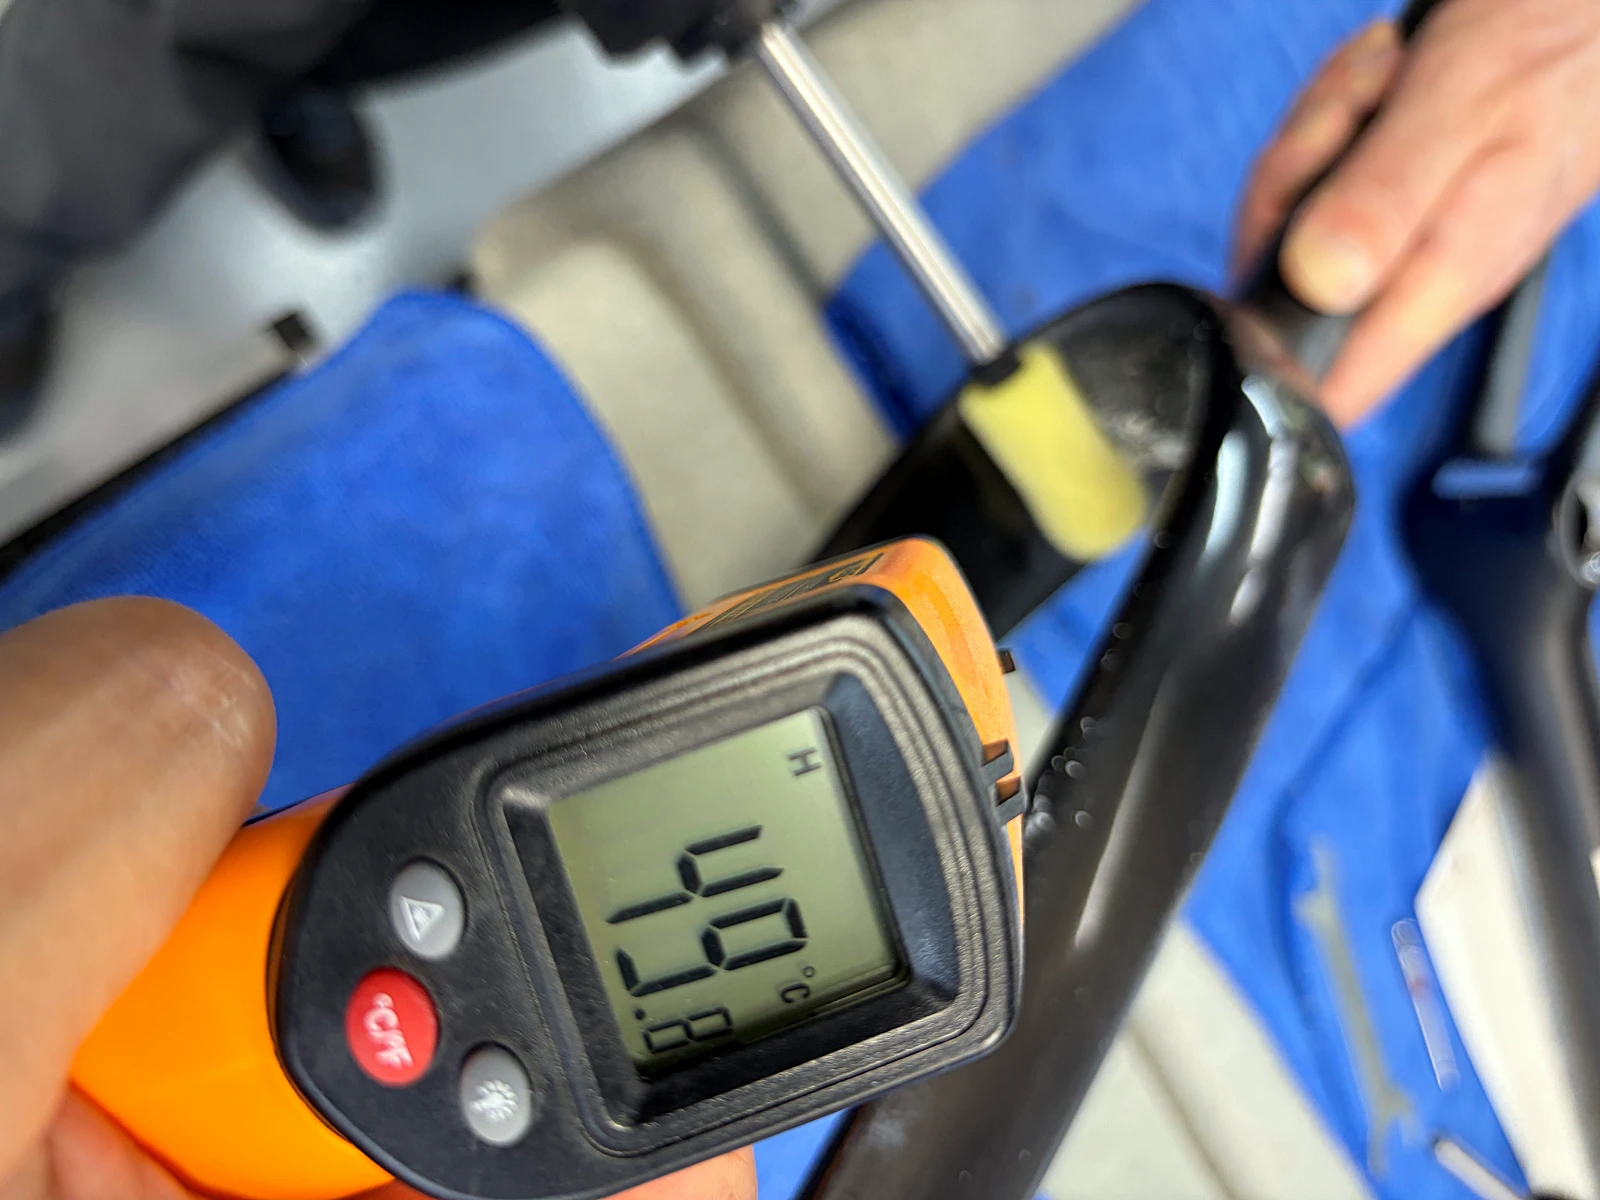
研磨中は非接触温度計で塗装表面の温度を随時測定し、50℃以下を管理基準として施工していく。ポリッシングでは、バフと塗装表面の摩擦によって、機械的エネルギーの一部が熱へ変換される。
これは摩擦熱として知られる物理現象であり、研磨という作業が本質的に持つ避けられない副産物だ。
特にシングルアクションやウールバフを使用する初期研磨では、回転数、研磨圧力、接触時間、バフの接触面積によって局所的な温度上昇が起こりやすくなる。過度な温度上昇は、塗膜の軟化、変色、あるいはカーボン素材への熱的影響を引き起こしかねない。
TARMAC SL9のFACT 12rカーボンはエポキシ樹脂マトリクスとカーボン繊維の複合素材であり、塗膜だけでなく母材への配慮も必要になる。
また、ロードバイクのフレームは形状が複雑で、塗膜の厚さや熱の逃げ方も部位によって一定ではない。チューブの肉厚が薄い部分は熱容量が小さく、温度が上がりやすい。
そのため、手で触れた感覚だけに頼らず、非接触温度計による測定値を判断材料にしている。人間の温度感覚は曖昧であり、特に作業に集中しているときほど感覚閾値は鈍化する。数値という客観的な尺度に頼ることで、判断のバイアスを排除している。
表面温度が基準値へ近づく前に研磨箇所を移動させ、必要に応じて冷却時間を設ける。ただし、50℃以下であれば無条件に安全という意味ではない。
表面温度だけでなく、研磨圧力、回転数、接触時間、塗装状態を総合的に管理することが重要である。温度は管理すべき変数のひとつであって、唯一の判断基準ではない。制御なき研磨は、磨きではなく破壊になりうる。
研磨ムラを無くす
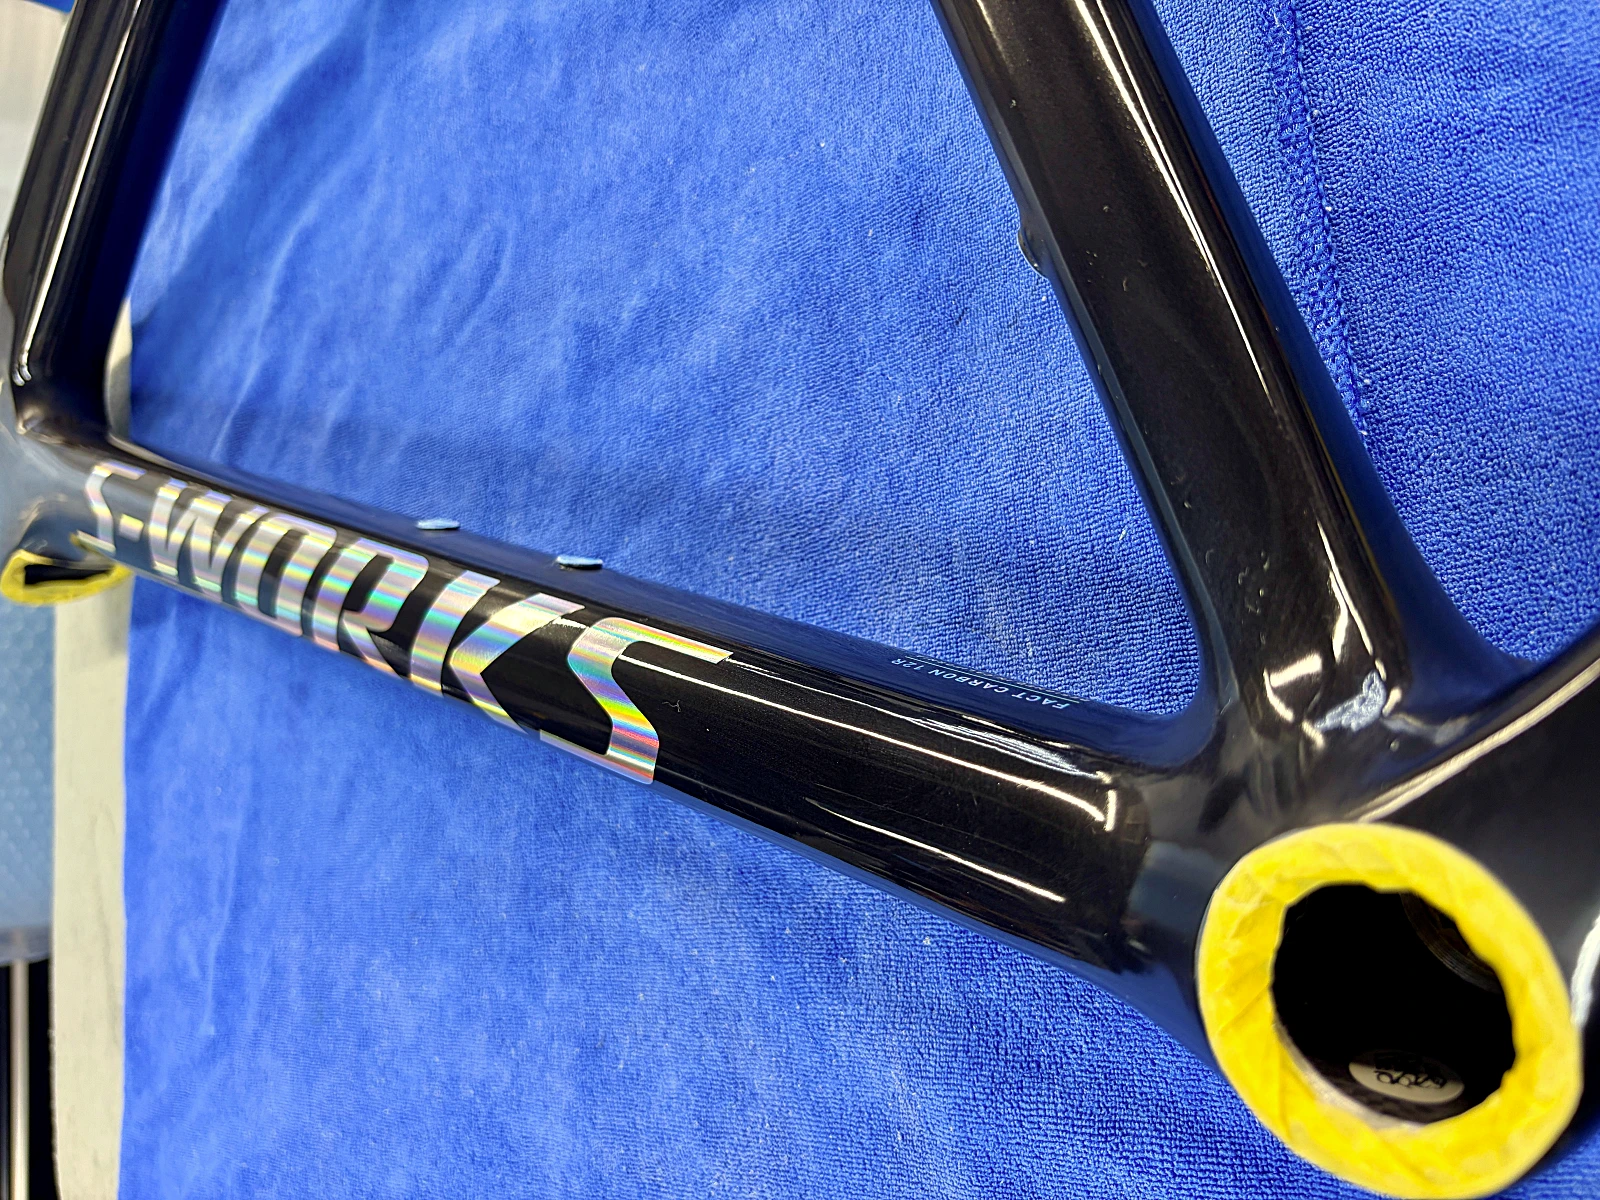
TARMAC SL9は、チューブの断面形状や曲率が場所によって大きく異なっている。エアロダイナミクスを追求した翼断面形状のダウンチューブ、横方向に薄いシートポスト周辺、複雑に入り組んだリアトライアングル。
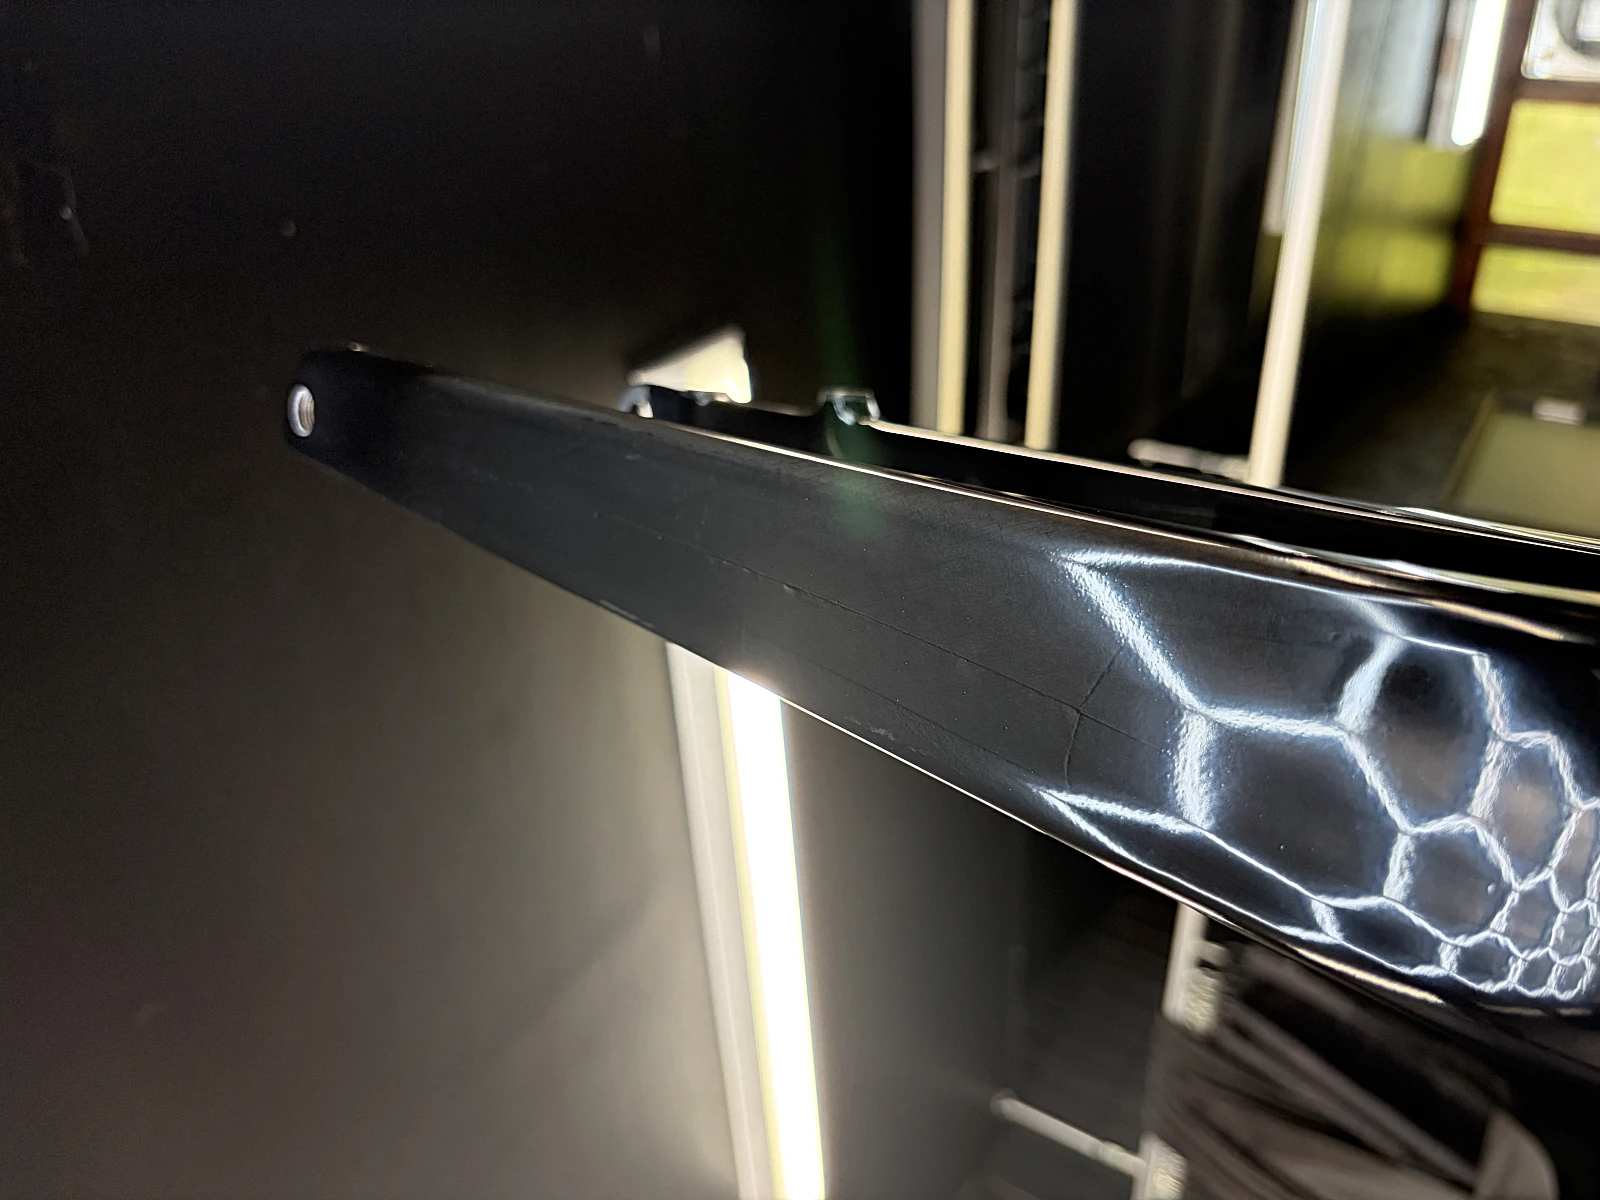
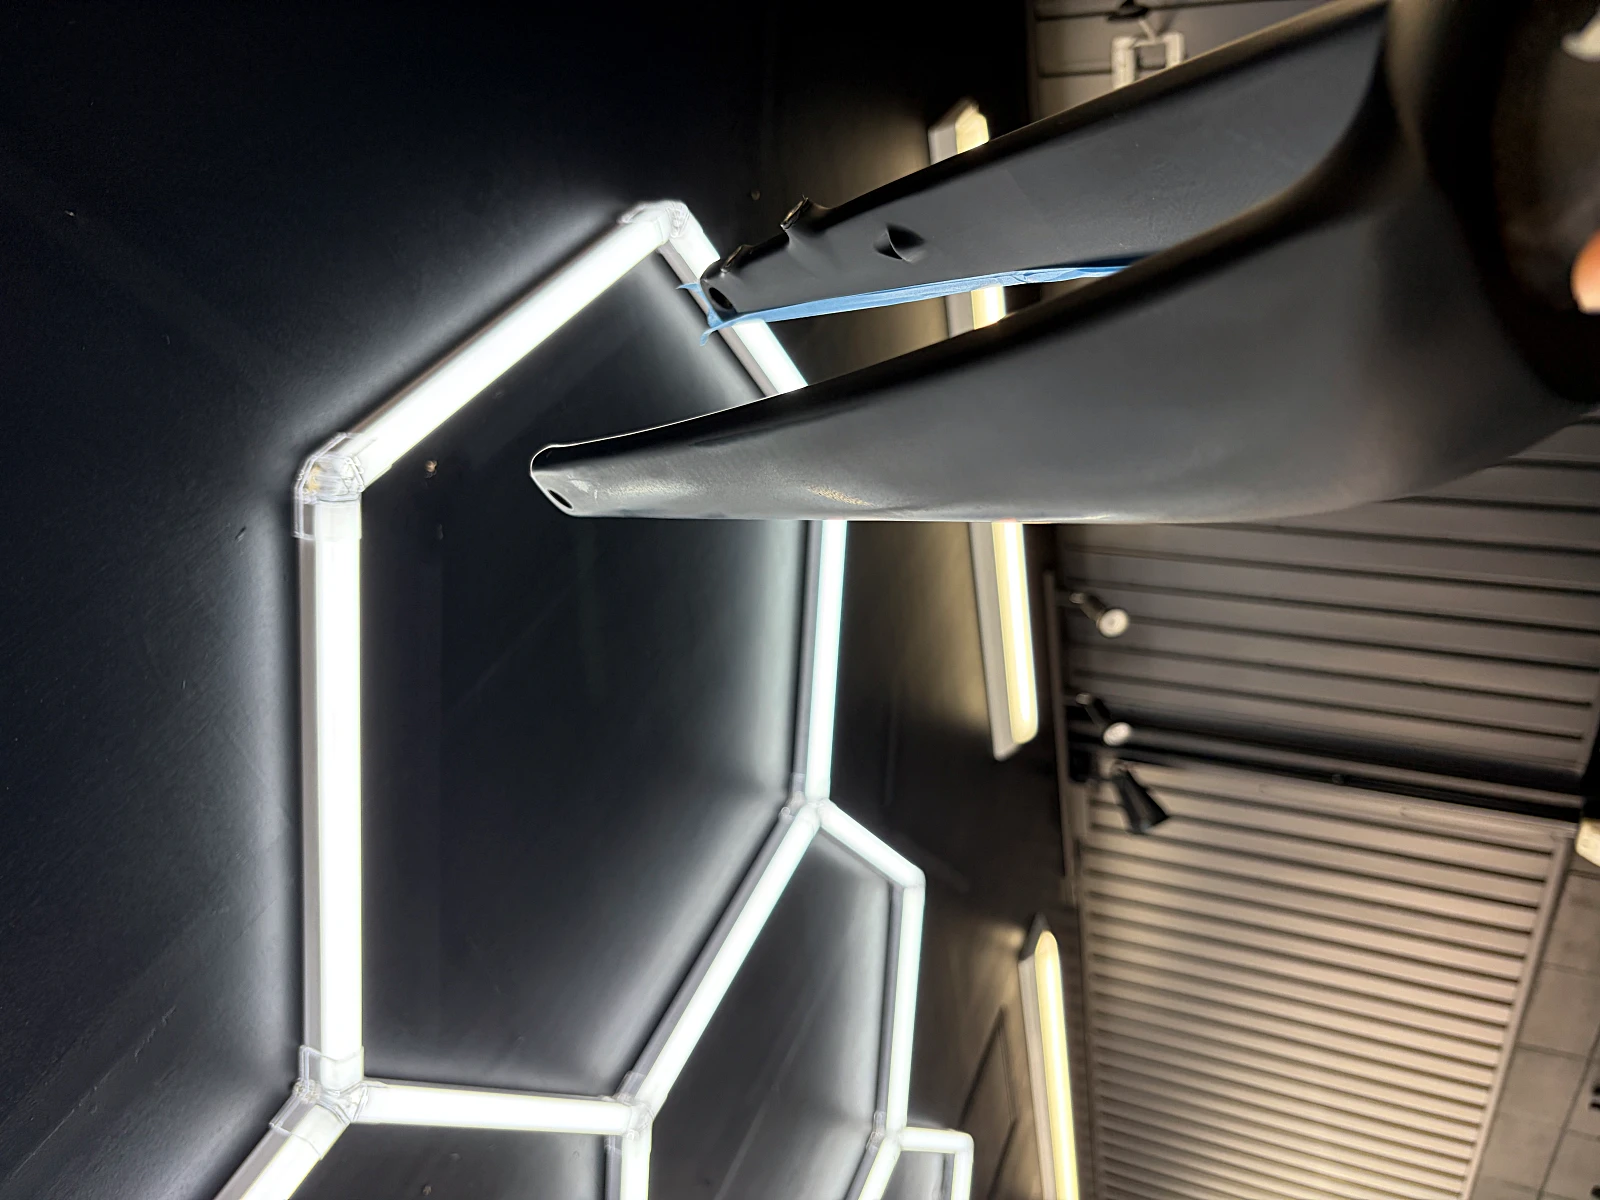
同じ研磨条件をフレーム全体へ一律に適用しても、均一な仕上がりにはならない。施工中は複数方向から照明を当て、以下の要素を確認する必要がある。
- 光源の輪郭が鮮明に映り込んでいるか
- 映り込みがフレーム形状に沿って連続しているか
- 白っぽく見える曇りが残っていないか
- 研磨目が残っていないか
- 部分的な艶の差がないか
- エッジ付近の仕上がりに違和感がないか
鏡面仕上げでは、単に光が明るく反射することだけでなく、その輪郭が途中でぼやけたり途切れたりせず、フレーム形状に沿って連続して映り込むことが、表面の均一性を判断する目安になる。
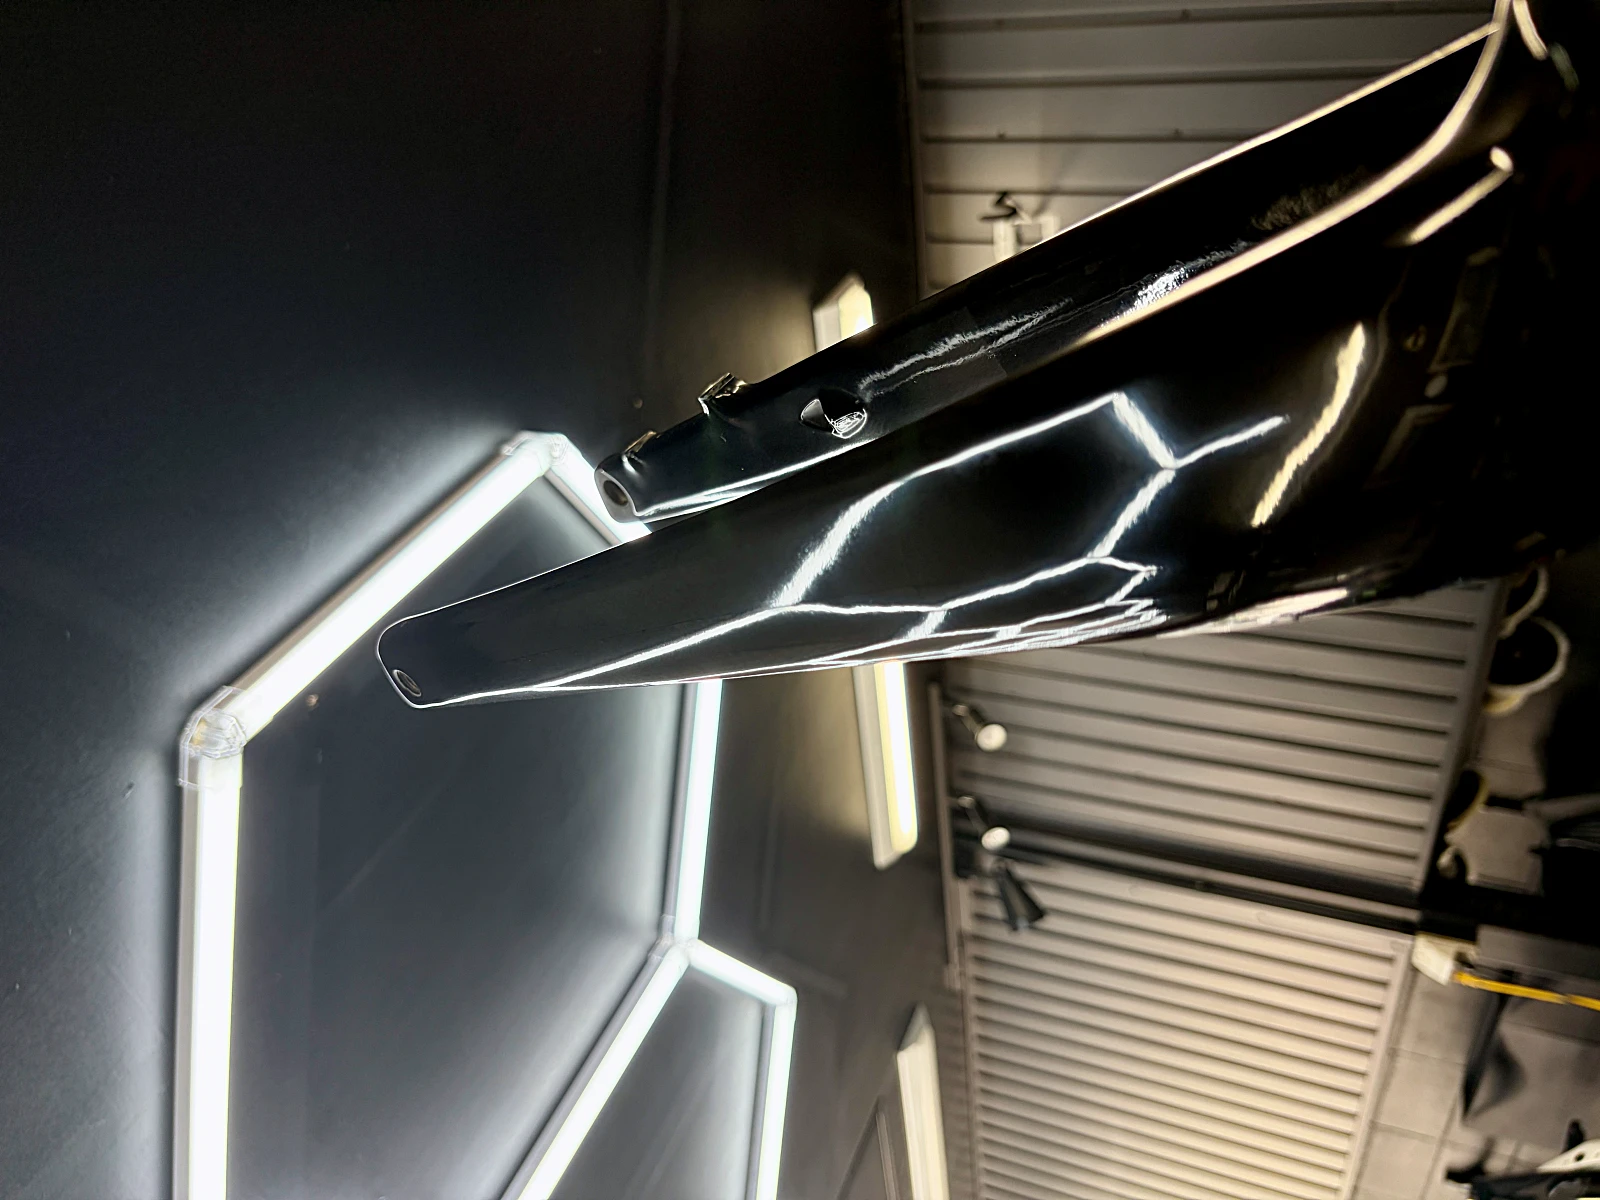
この確認作業は、いわば「光を使った検査」である。人間の目は、均一な面では違和感を覚えないが、微小な不均一があると瞬時にそれを検出する。光の映り込みという現象を利用して、表面の微細な凹凸を可視化しているのだ。
ここに、磨きという行為の本質がある。
磨きとは「足す」作業ではなく「引く」作業である。余分な凹凸を取り除き、ランダムなノイズを消し、光が本来たどるべき道筋を回復させる。結果として現れるグロスの輝きは、何かを加えたのではなく、妨げていたものを取り除いた先に現れる。
ロゴが虹色に見える理由
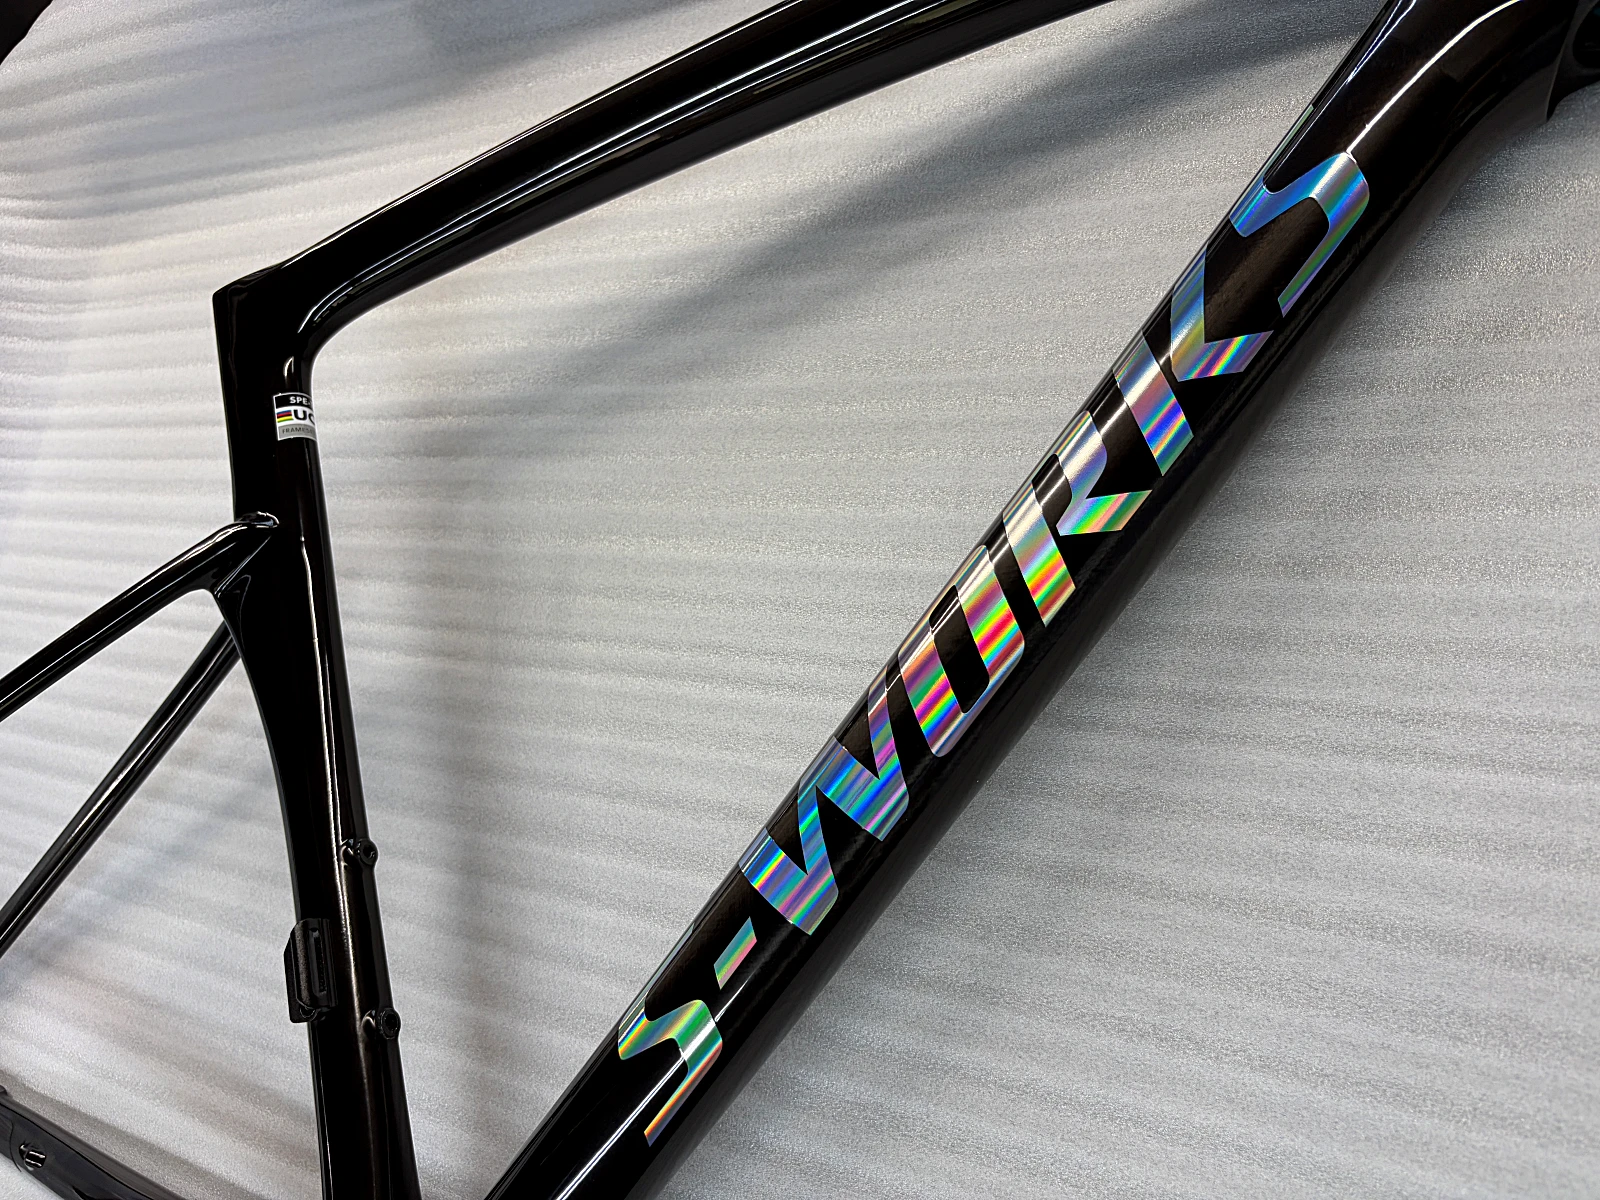
隠されていた光学的構造が覚醒するッッ!!!
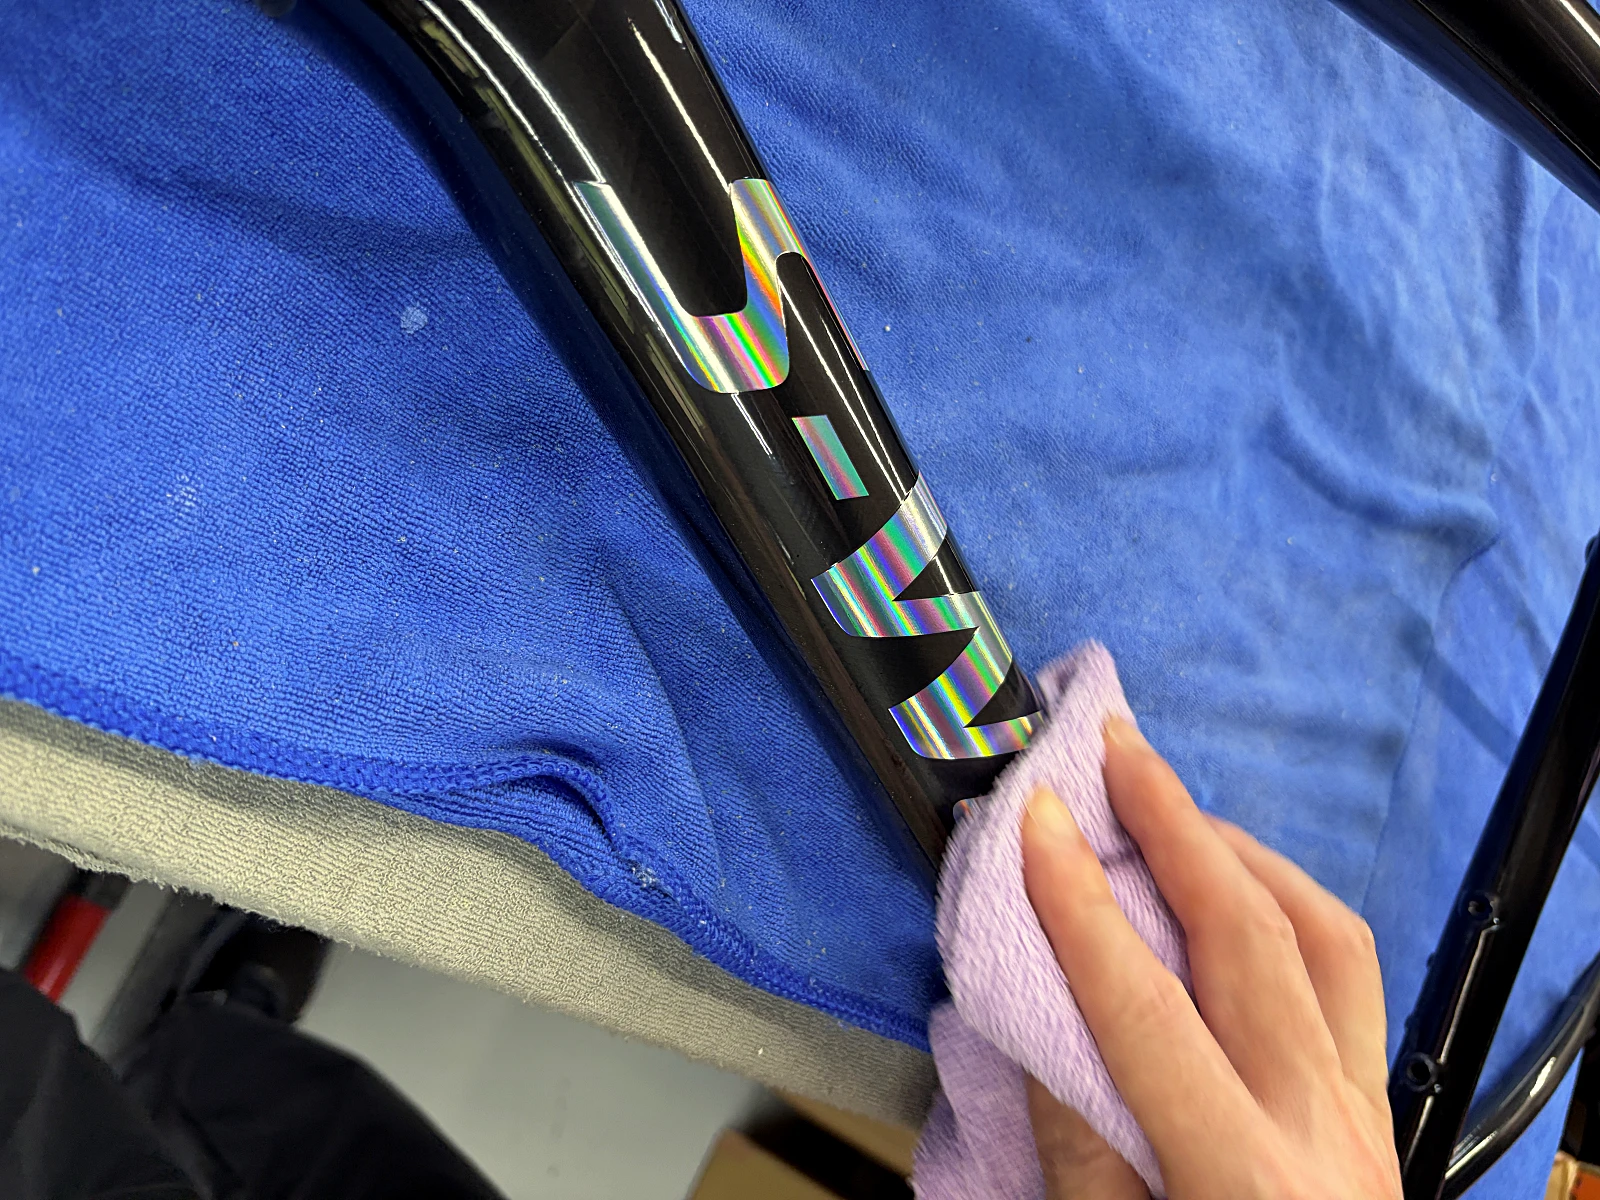
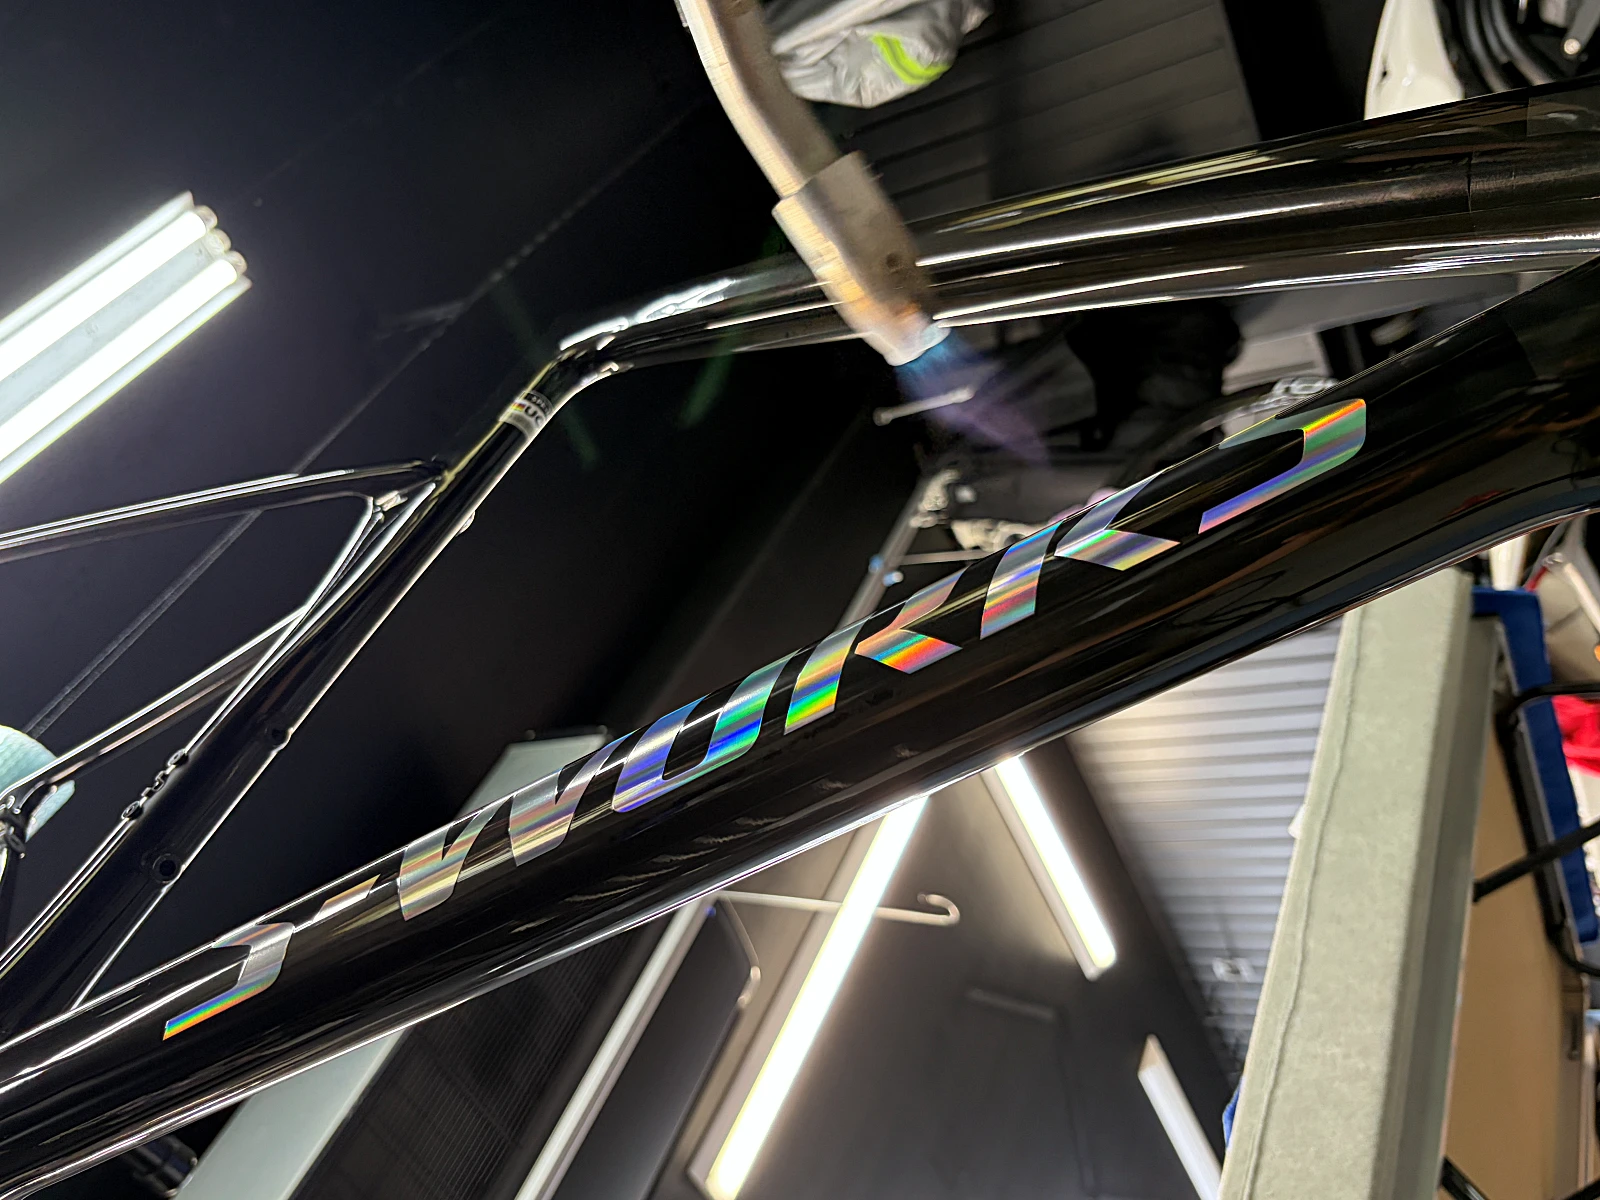
施工前は、マット表面による散乱光の影響で、ロゴ部分も比較的落ち着いたシルバーに見えていた。研磨後は周囲のブラックが鏡面化し、ロゴ表面への入射光と反射光が明瞭になったことで、ロゴが本来持っていた虹色の光学効果が鮮やかに現れるように変化した。
見る角度や光源の位置によって色が変化するのは、塗料自体が発光しているのではない。ロゴ表面の微細な構造や層によって、光の反射、干渉、回折が生じたためだ。
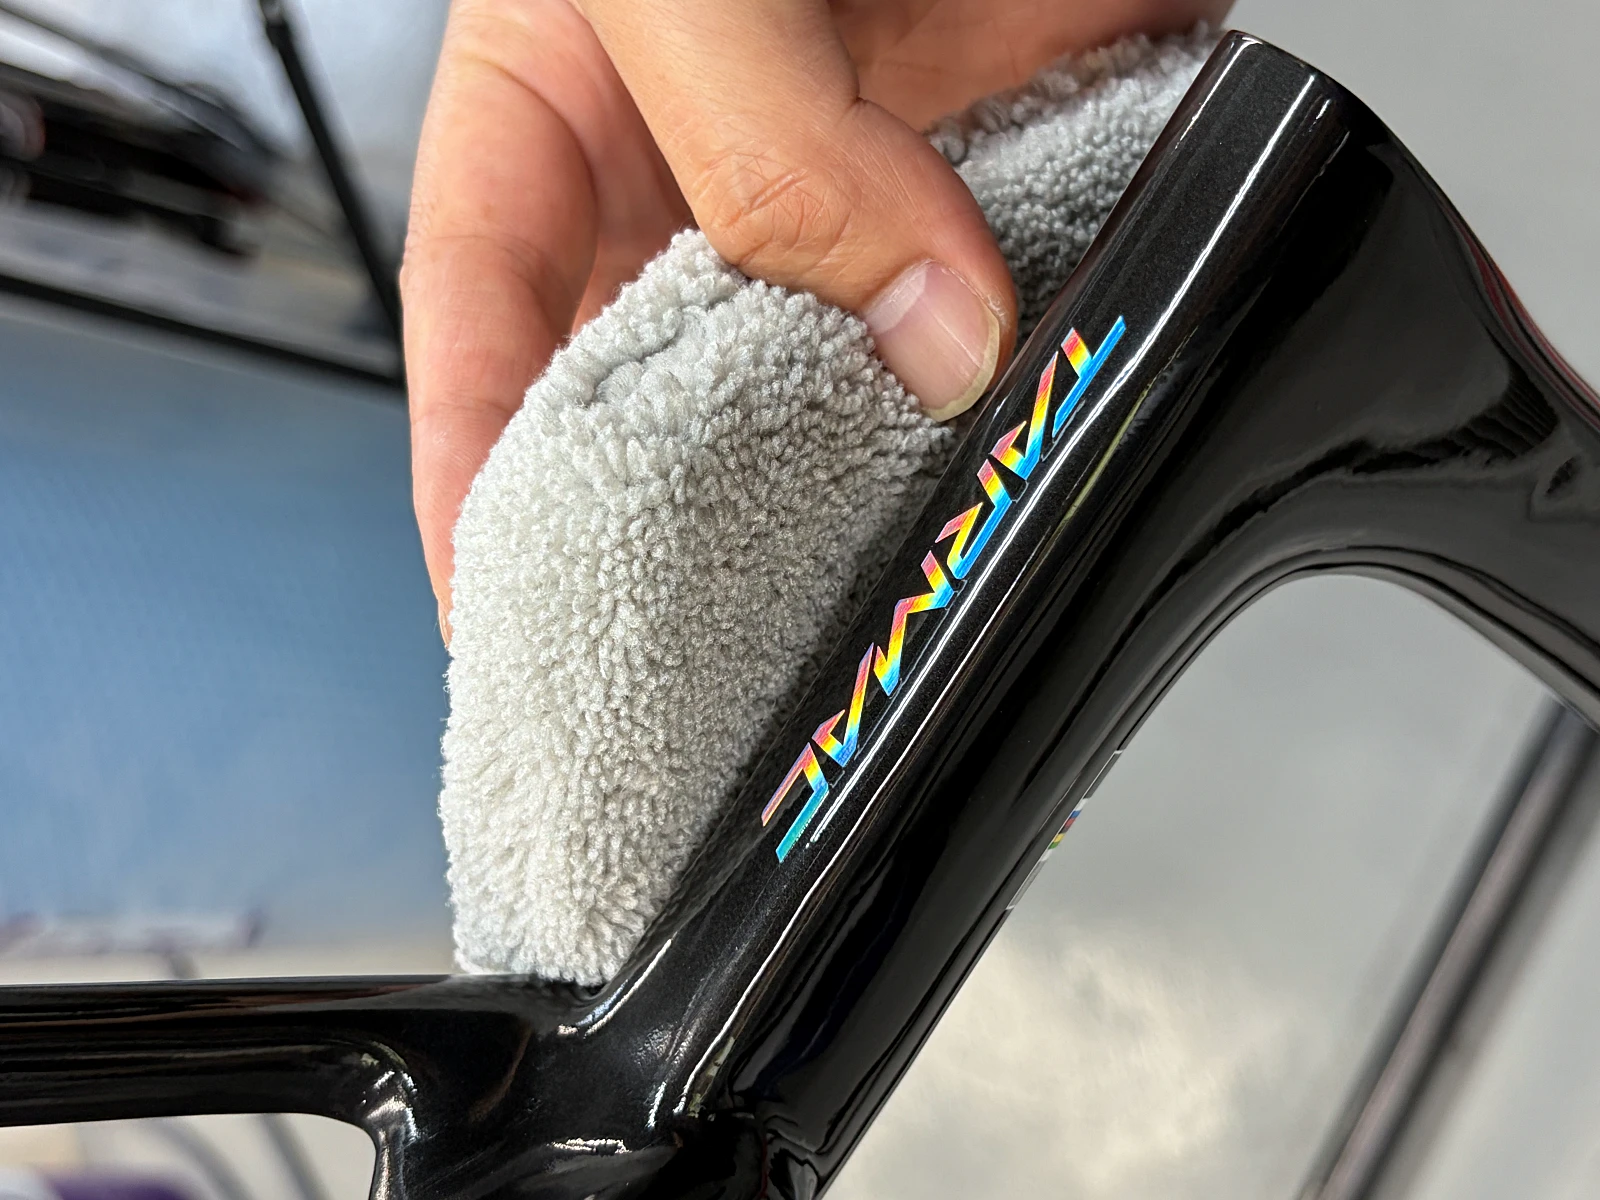
これは「構造色」あるいは「薄膜干渉」と呼ばれる現象に類似した光学効果だ。薄膜干渉とは、薄い膜の上面と下面で反射した光が互いに干渉し、膜の厚さに応じて特定の波長が強め合い、特定の波長が弱め合うことで色が生じることだ。
シャボン玉やDVDの裏面に虹色が見えるのと同じ原理だ。
TARMAC SL9のSatin Carbon/Holographicカラーに施されたロゴは、このホログラフィック処理によって構造色を発現する設計になっていたと考えられる。しかし、マット仕上げの状態では周囲の表面が光を拡散させるため、ロゴへの入射光も散乱され、干渉効果が弱められていた。
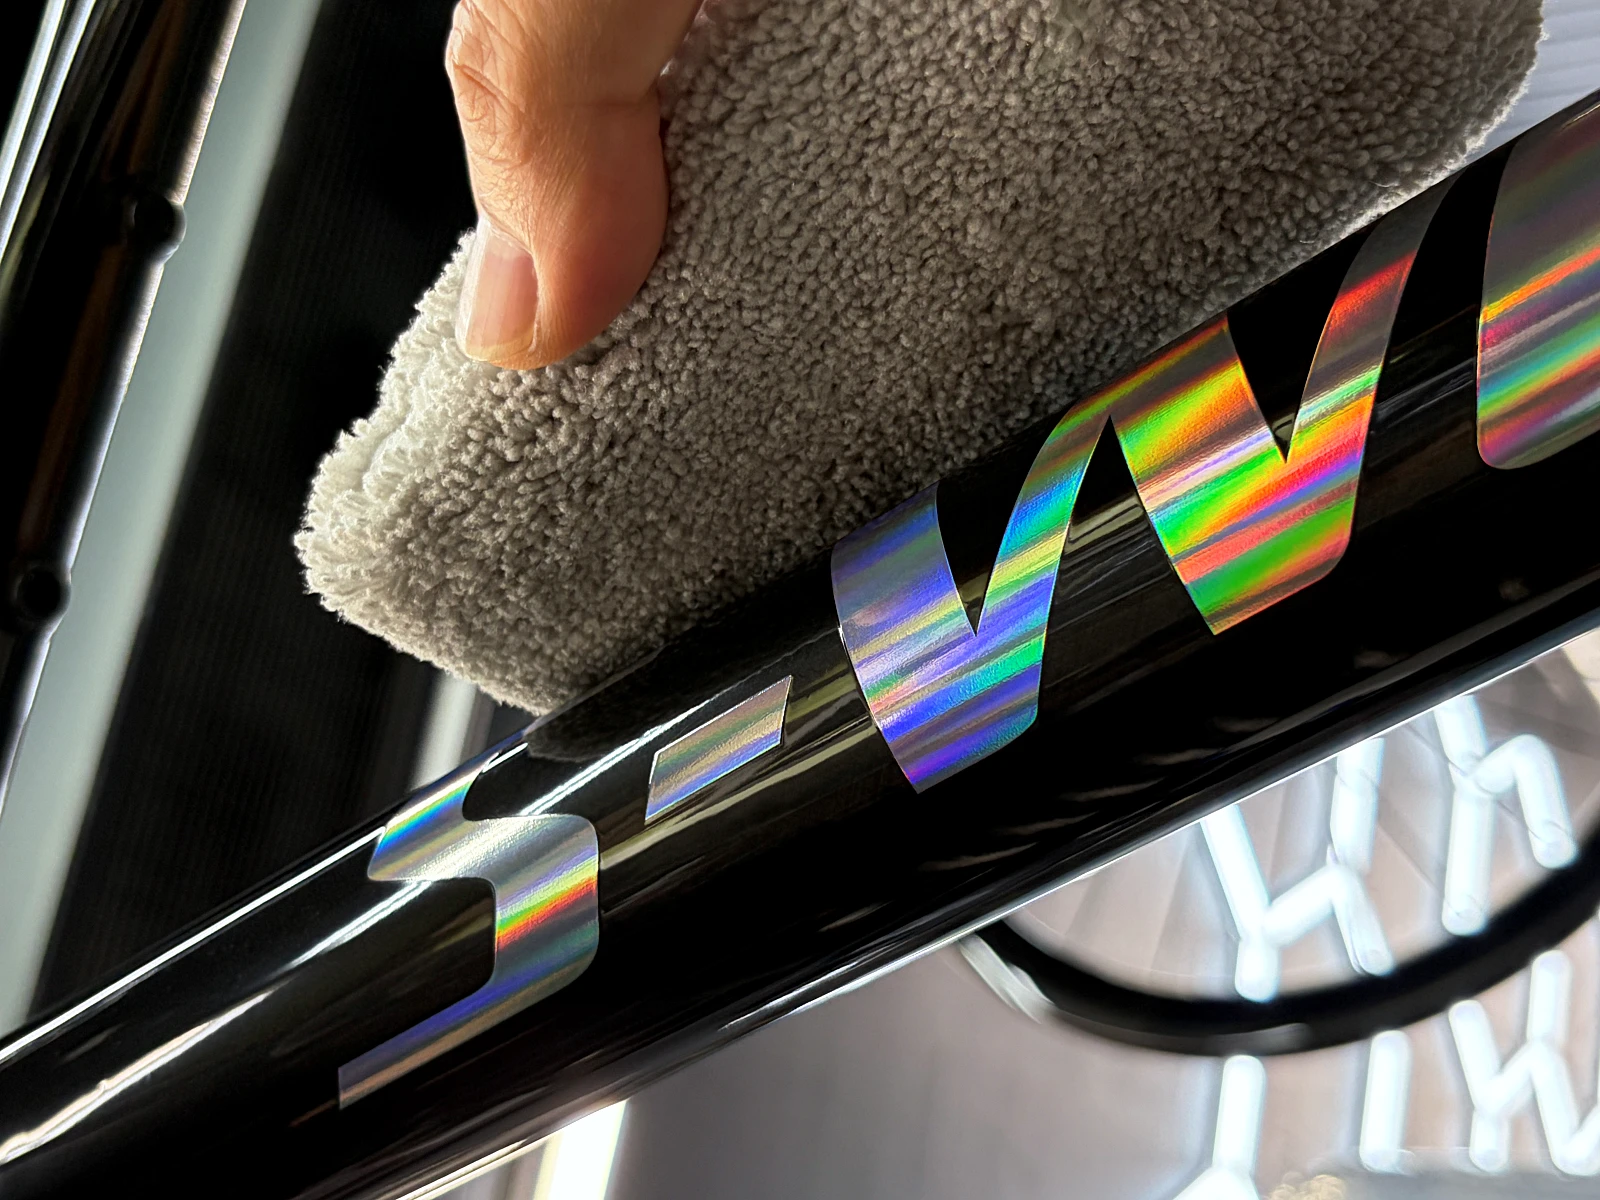
さらに、周囲のブラックがグロス化したことで、黒と虹色の輝度差および色彩のコントラストが強まり、ロゴの存在感が大幅に増している。鏡面化した漆黒の中に浮かび上がるホログラフィックロゴは、まるで暗闇に開いた光の窓のようでもある。
コーティングによって新たに虹色を付けたのではなく、表面を平滑化したことで、もともと存在していたロゴの光学的な特性が見えやすくなった、という表現のほうが正確であろう。
隠されていたものが、磨きによって目覚めたのである。ここにも、「本質は最初からそこにあった」という問いが静かに横たわっている。
施工仕様
ここまでの内容をまとめた。
- 施工車体:SPECIALIZED TARMAC SL9
- 施工前:マットブラック仕上げ
- 施工後:既存塗装を生かした鏡面グロス仕上げ
- 表面処理:「ホノオの鎧」+「カミナリの鎧」
- 施工時間:約12時間
- 施工期間:足掛け3日間
施工時間だけでなく、塗装表面を休ませる時間や状態を確認する時間も確保し、工程は3日間に分けて進められた。塗装とは、人間の目にとって「色」であると同時に、数マイクロメートル単位の物理的な構造体でもある。
その構造体に手を加えるのだから、急がず、素材の声を聴きながら工程が刻まれていく。非常に手間のかかる作業が行われたことがわかる。。
- フレーム全体の状態確認
- 洗浄および脱脂
- 開口部、接合部、研磨を避ける部分のマスキング・養生
- バフレックス ブラック3000番によるドライペーパー処理
- シングルアクションポリッシャーによる初期研磨
- ギアアクションポリッシャーによる初期研磨および均一化
- ダブルアクションポリッシャーによる仕上げ研磨
- 照明の映り込みを利用した研磨ムラ・表面状態の確認
- 再脱脂
- 「ホノオの鎧」の施工
- 「カミナリの鎧」の施工
- 最終確認および仕上げ
「ホノオの鎧」と「カミナリの鎧」
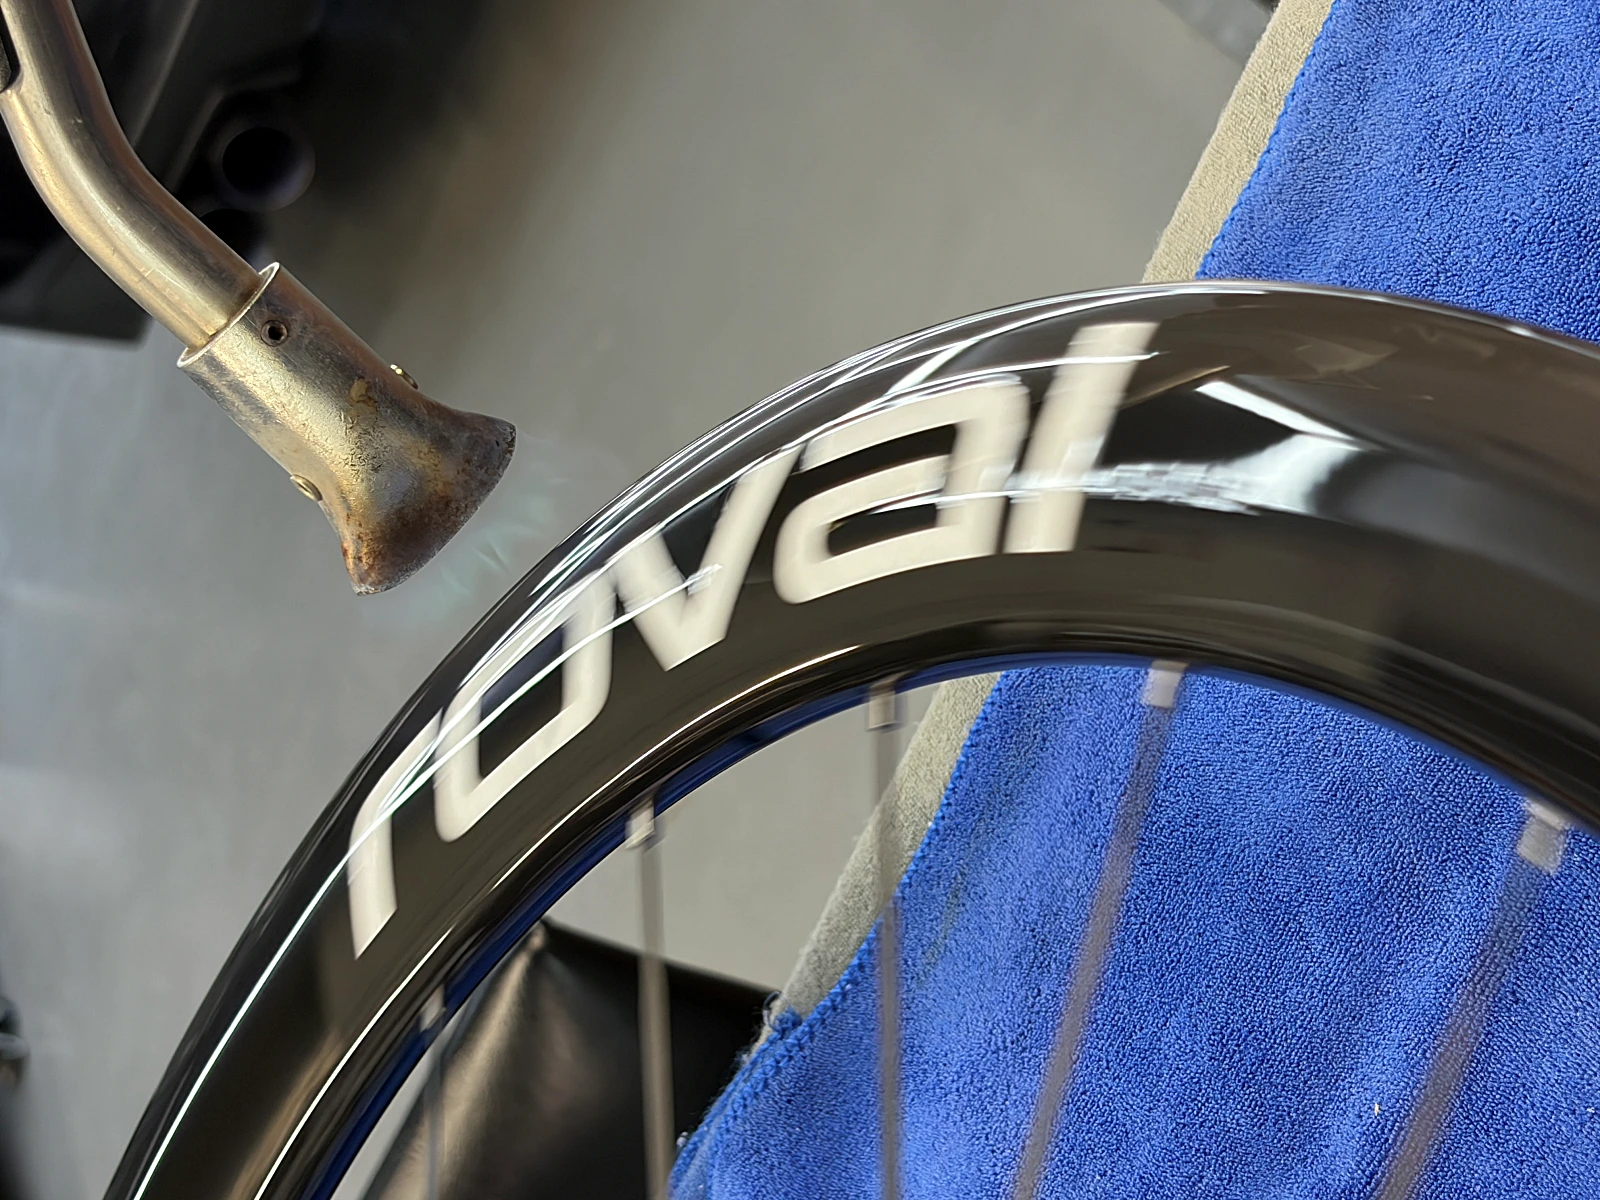
鏡面研磨後には、研磨剤や油分を残さないよう再度丁寧に脱脂し、「ホノオの鎧」と「カミナリの鎧」を施工している。いずれもクレストヨンド社が開発した自転車専用のコーティング製品だ。
「ホノオの鎧」は、ガスに充填されたナノシリカガラスを炎でフレーム表面に焼き付けるプライマー処理である。
役割としてはコーティングの下地処理であり、下地であるフレーム塗装面と上塗りであるガラスコーティングとの密着性を高め、剥がれにくくする機能を担っている。
炎による焼き付けという独特の工法は、通常のスプレーや塗布では得られない分子レベルの密着を実現するとされる。
その上に「カミナリの鎧」を施工する。「カミナリの鎧」は、帯電防止、空気抵抗低減、ホコリ付着低減、高光沢、超撥水(接触角90°以上)といった複合的な機能を謳うコーティング剤だ。
鏡面化した塗装表面の保護に加え、走行中に発生する静電気に起因する微粒子の付着を抑える役割も果たす。接触角90°以上の撥水性は、雨天走行時の水切り性能にも寄与する。
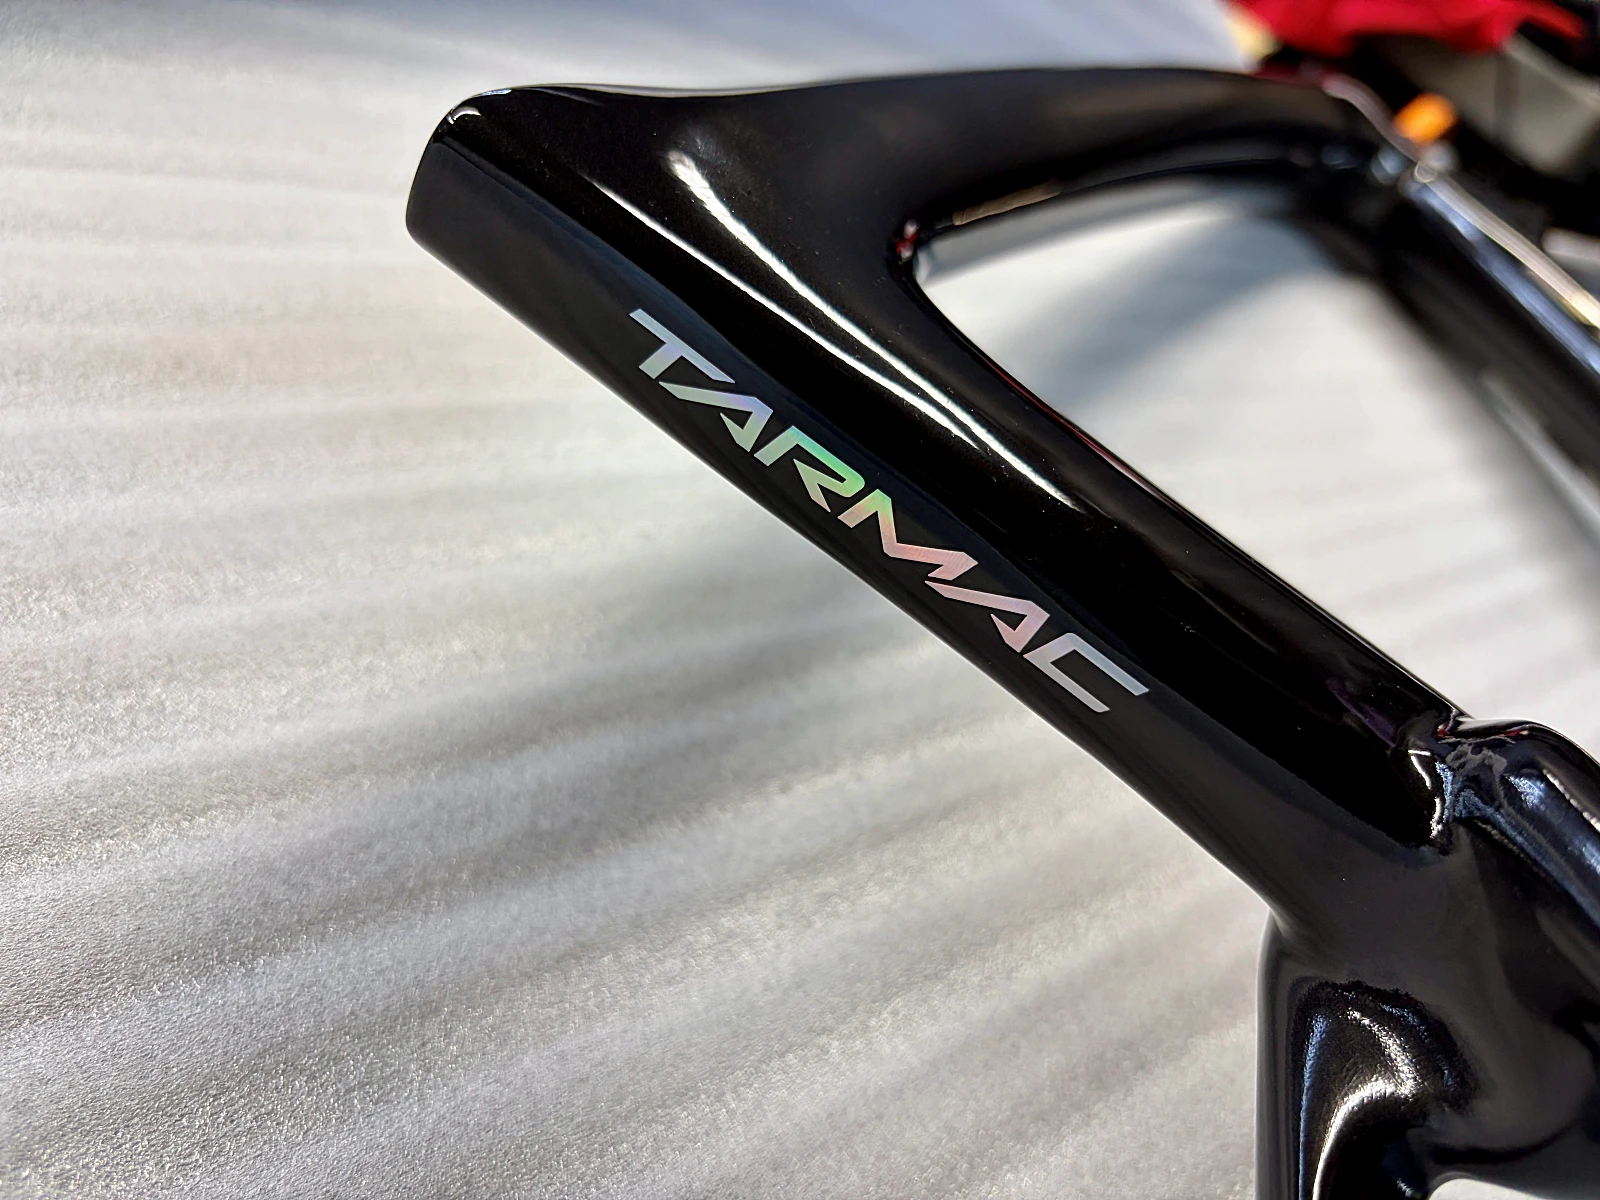
今回の施工で確認できる主な変化は、外観、光沢、映り込み、表面の質感だ。12時間の研磨で築き上げた鏡面を長期にわたって維持するためには、研磨面をそのまま露出させるのではなく、その秩序を護る「鎧」が必要である。
磨きが「引く」作業であったのに対し、コーティングは「護る」作業である。攻めと守り、両方が揃って初めて施工は完成する。


まとめ:物理変化が輝きを生む
今回の施工は、「マット塗装の上に艶を足した」というよりも、既存の塗装表面の微細な凹凸を制御し、光の反射特性を拡散反射主体から鏡面反射主体へ変化させたものである。
物質を足すのではなく、物質の表面構造を変えることで、光との関係を書き換えた。化学変化ではなく物理変化。そこに、この施工の本質的な価値がある。
再塗装によって外観を変更する方法とは異なり、既存の塗装とデザインを生かしながら、ペーパー処理と複数方式のポリッシングによって、本来隠れていた光沢とロゴの光学的な表情を引き出した。
マット塗装の下に、グロスの可能性が最初から眠っていた。それを呼び起こしたのは、塗料でもスプレーでもなく、3種のポリッシャーと職人の手であった。
施工には約12時間を要し、足掛け3日間に分けて作業している。シングルアクション、ギアアクション、ダブルアクションという3種の異なる研磨軌道、複数のバフとコンパウンドの組み合わせ、温度管理、照明による多角的な検査。
手間のかかる作業だが、仕上がりは息をのむ美しさである。
哲学者のプラトンは、美を「秩序と比例の中に宿るもの」と語った。
磨き職人がフレームの表面に与えたのは、まさにこの秩序だ。ランダムな凹凸が支配していた表面に、光が正しく反射する秩序をもたらし、その結果として現れた鏡面の深い黒は、「もともとそこにあった美」と呼ぶにふさわしい。
マットカラーを塗装ではなく、磨きによってグロスへと変化させてみたい方は一度クレストヨンドに相談してみてほしい。見たことのない愛車の素顔が見れるはずである。
info@4-crest.com